النطاقإعادة تصنيع قمع التغذية وفق المعيار الأساسي
1 · نظرة عامة على المعدات
| يُطبَّق معيار إعادة التصنيع الأساسي على كلا طرازي الماكينة؛ وتُستبدل الأغطية / اللوحات الجانبية الناقصة عند الطلب. |
2 · عملية الصيانة
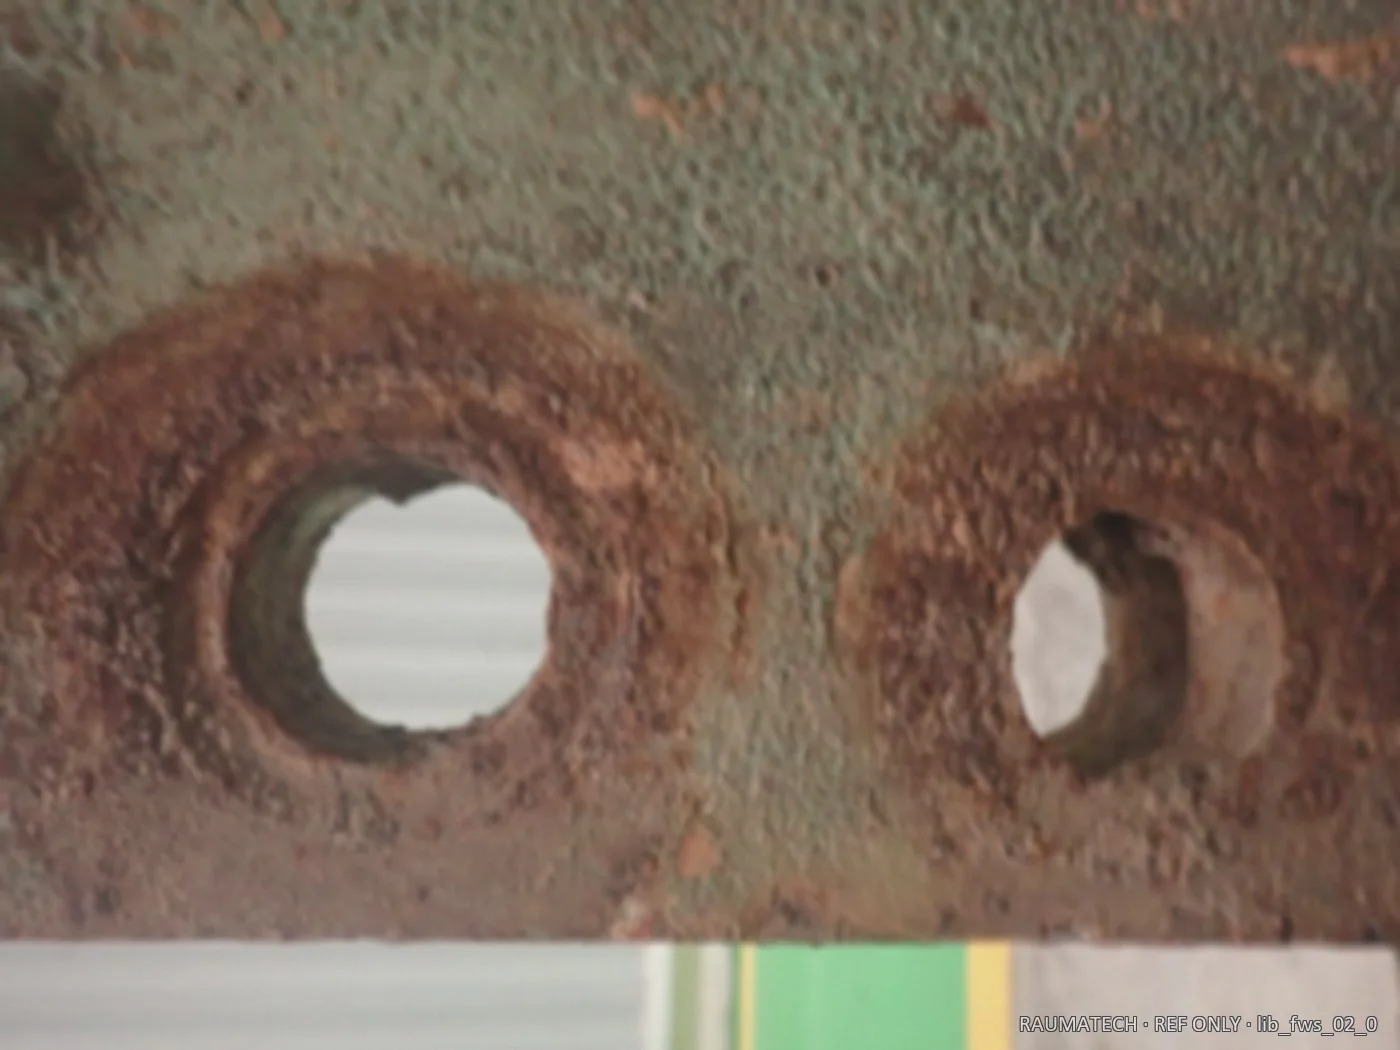
التنظيف والقياس والتقييمالتنظيف، وقياس الأبعاد الرئيسية، وفحص التلحيمات بحثًا عن شقوق؛ تأكيد جدوى إعادة التصنيع.
إصلاح الشقوقجلي الشقوق حتى المعدن السليم؛ ردمها بسلك DWA 50.
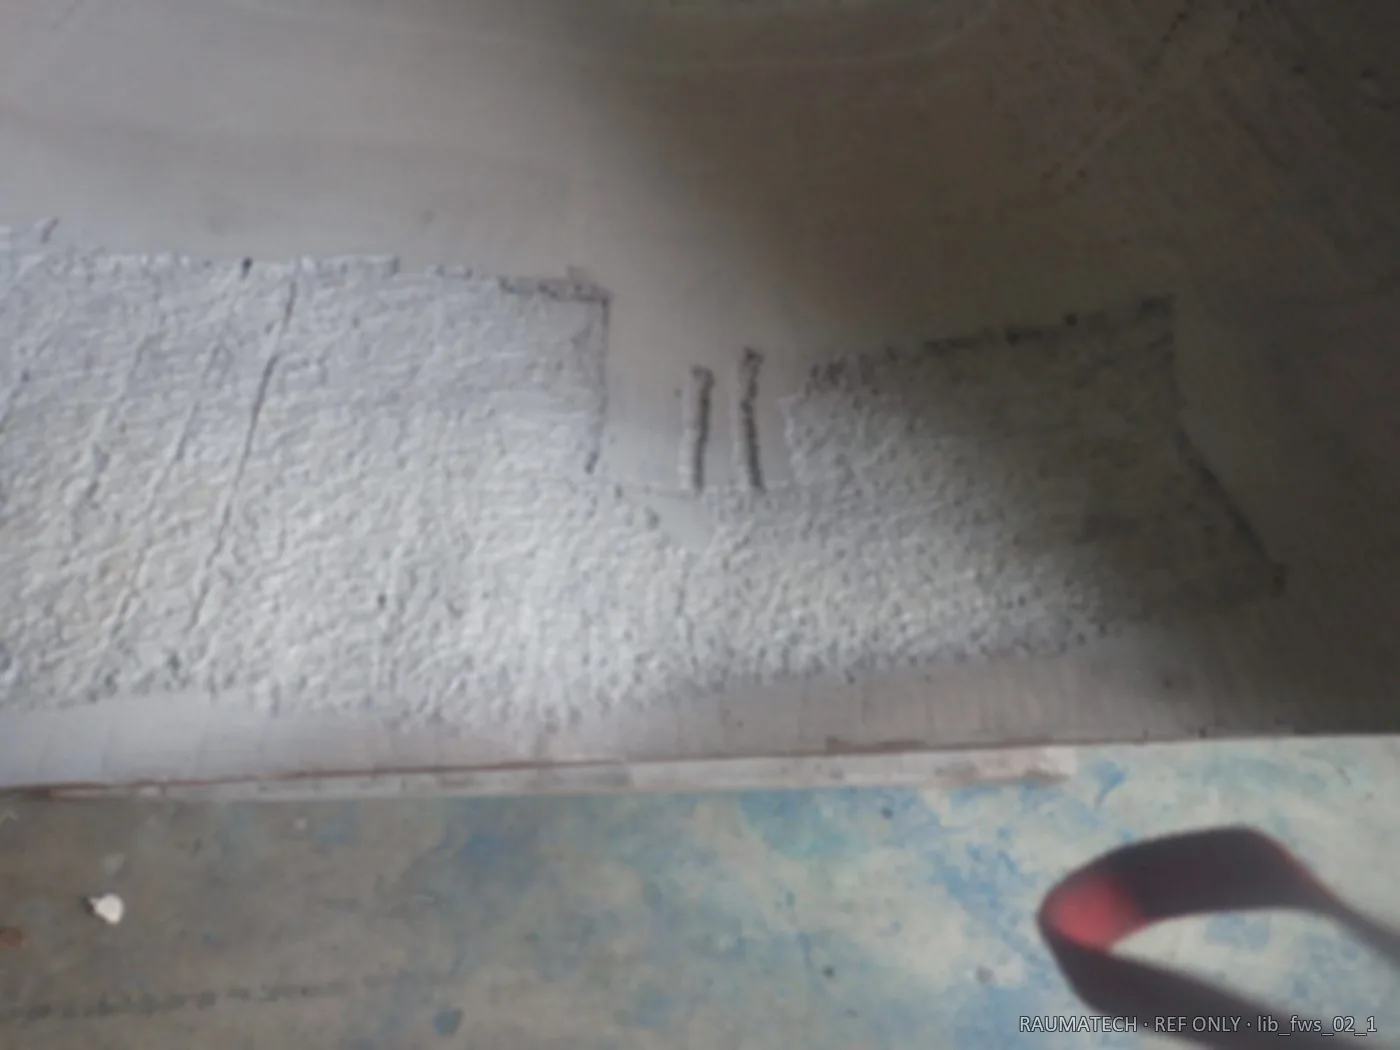
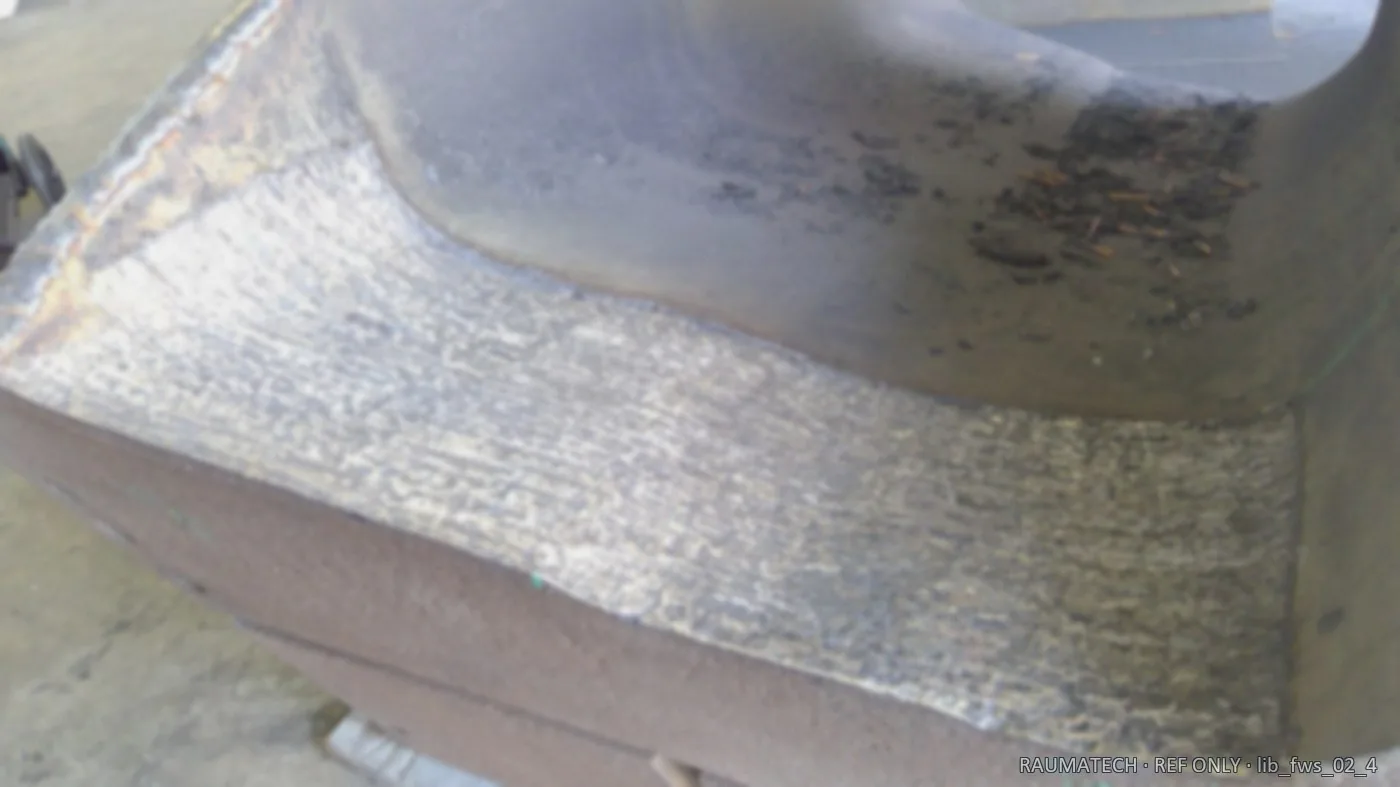
ردم القاعالردم بـ DW 316L (منطقة ≈ 400 mm فوق اللوحة السفلية) بالتحقق من قالب السكين السفلي؛ تخليط متصالب لمنطقة أعلى تآكل.
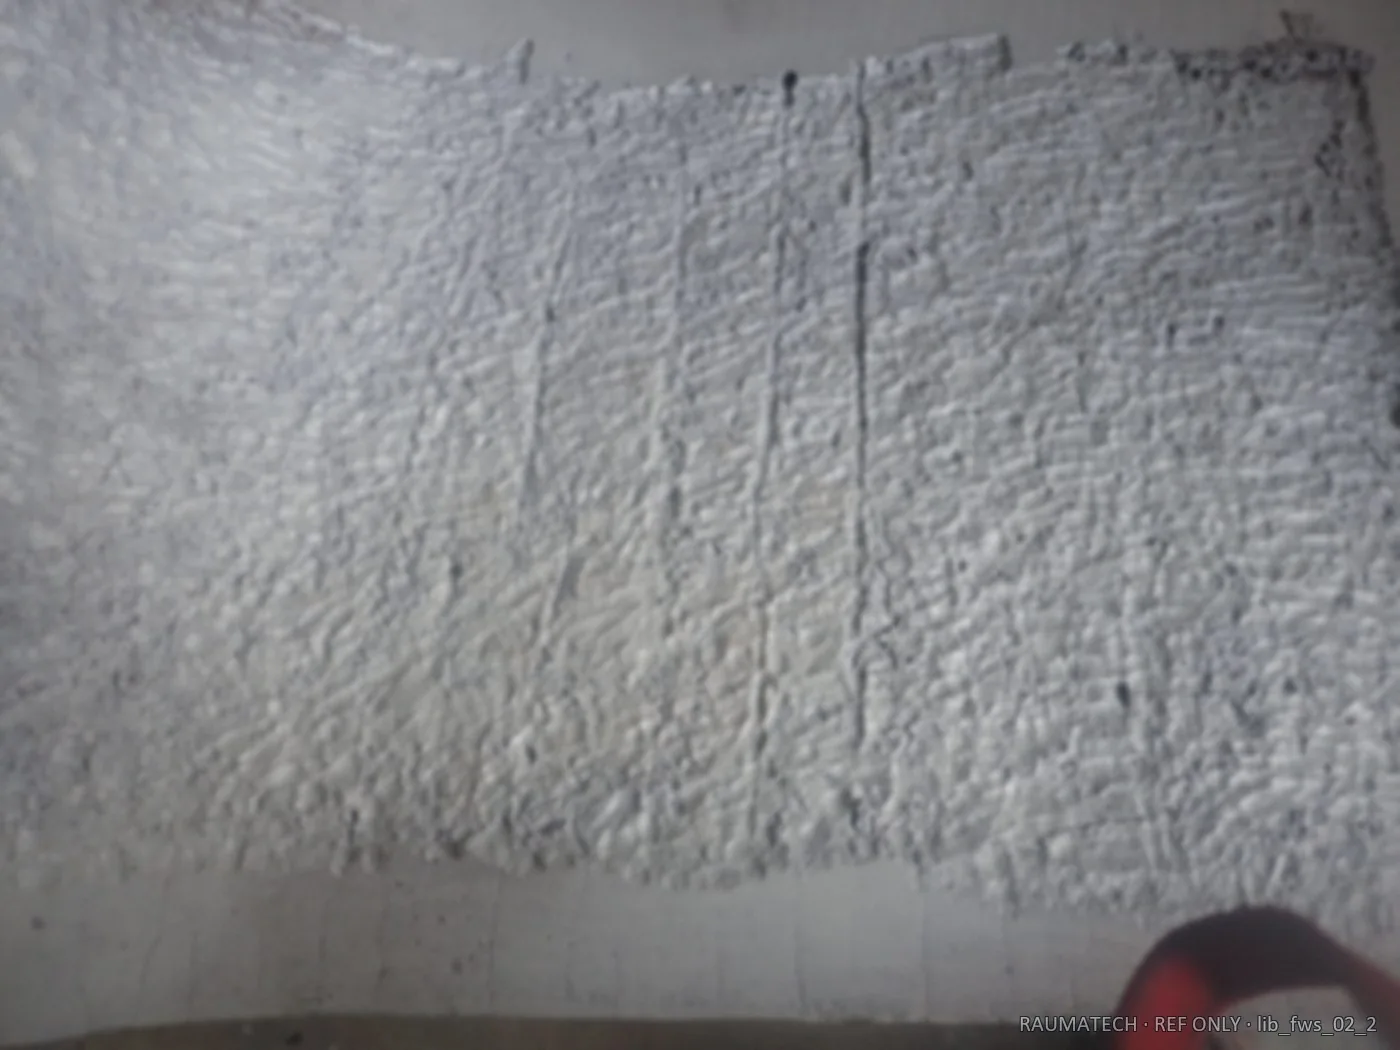
تلحيم التصلب السطحي المتصالبردم بكربيد التنغستن Corodur 6096 في الأخاديد المتصالبة؛ وDW 316L على الجانبين.
ردم المقدمةردم الحافة الأمامية إلى الحجم الصحيح + بدل التشغيل (بالضبط من مجرى الخابور)، بـ DWA 50.
ردم السطح المنحنيردم منحنى التفريغ (مع تدوير القمع 90° أثناء العمل)، بـ DWA 50.
ردم مجرى الخابورردم مجرى خابور اللوحة القاعدية بـ DWA 50 مع ترك بدل للتشغيل الآلي.
تشغيل CNCاللوحة القاعدية (الاستواء)، ومجرى الخابور، والمقدمة (من مرجع الخابور)، والمنحنى بزاوية الرسم −1° إلى −2° لتسهيل التركيب.
إضافاتاستبدال / إعادة تصنيع أزرار زجاج الرؤية والتجميع (يبقى قابلاً للتشغيل وفق عرف العميل).
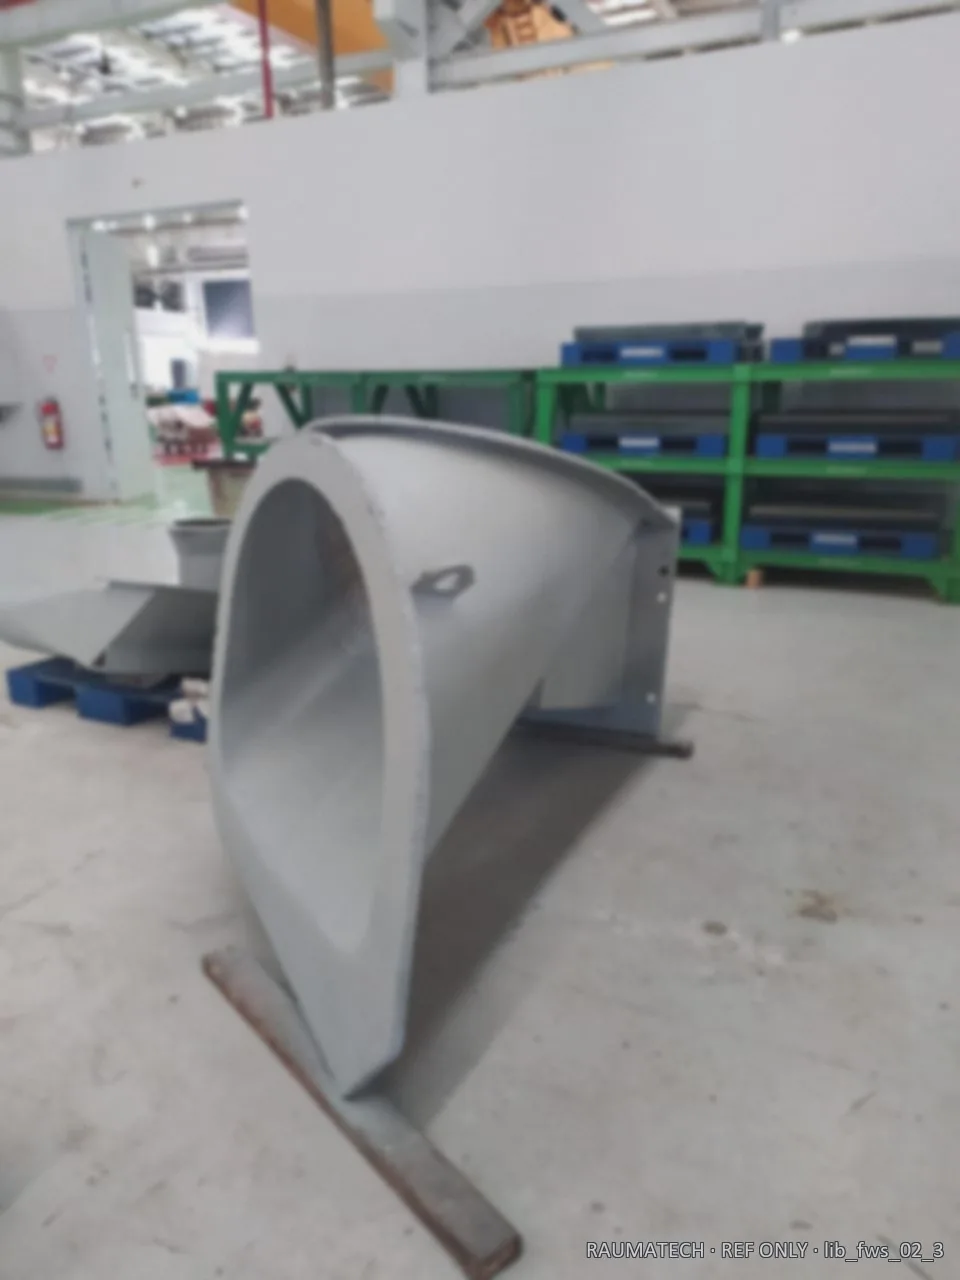
الطلاء والتعبئةالطلاء باللون والمواصفة الأصليين؛ التعبئة للنقل البري / البحري.
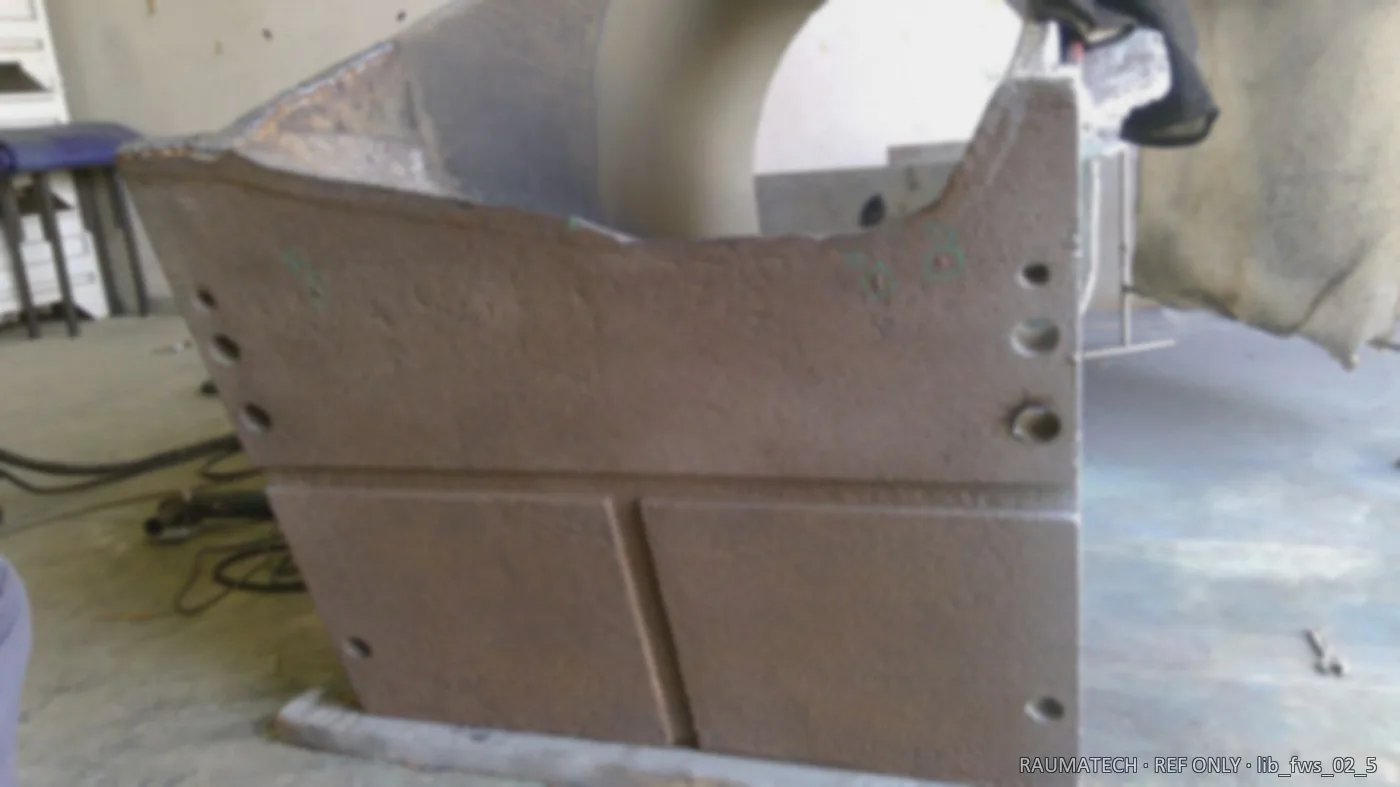
3 · صور المراحل الرئيسية
4 · القبول والتسليم
استعادة هندسة اللوحة القاعدية / مجرى الخابور / المقدمة / المنحنى وفق الرسم؛ يغطي التصلب السطحي منطقة التآكل العالي؛ يحقق بدل CNC زاوية التركيب −1° إلى −2°؛ تم الطلاء والفحص والتعبئة للتسليم (كلا طرازي الماكينة بالمعيار نفسه). أعيدت صنع الأغطية العلوية الناقصة عند الطلب؛ واستُبدلت اللوحات الجانبية غير المكتملة؛ وأعيد نقر أسلاك M24 للوحة القاعدية.