1 · 设备概览
2 · 维修工艺流程
清洗检查测量清洗、测量主尺寸、检查焊缝裂纹,判定是否可行基础再制造。
裂纹焊修磨开裂纹至实体金属,DWA 50 焊丝补焊。
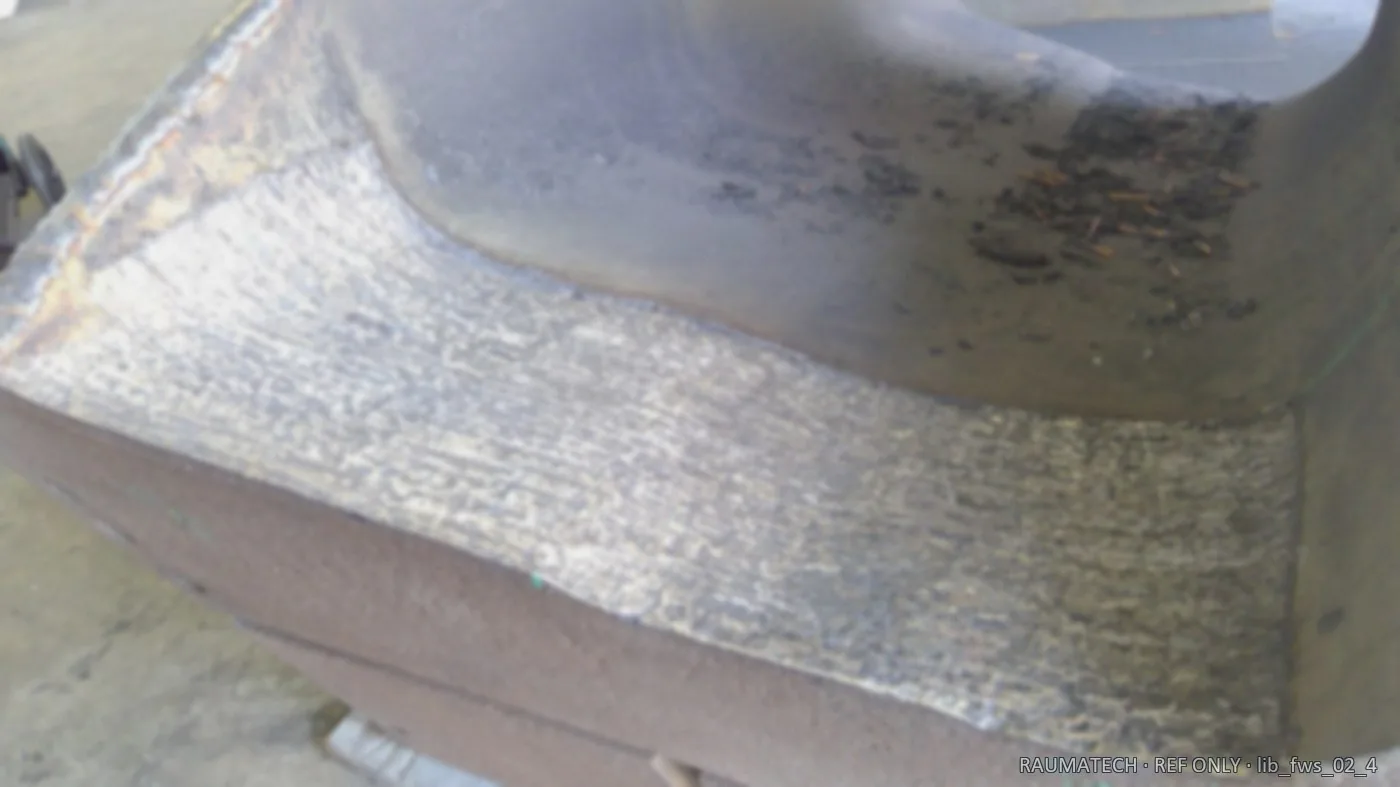
底部堆焊按底刀形状样板验证,DW 316L 填充(距底约 400 mm 区域),磨损最高处开十字槽。
耐磨十字焊十字槽内用碳化钨 Corodur 6096 焊材堆焊耐磨层,两侧 DW 316L 固定。
前缘堆焊前缘堆焊至正确尺寸+加工余量(从键槽测量控制),DWA 50。
曲面堆焊出料曲面堆焊(溜槽转 90° 作业),DWA 50。
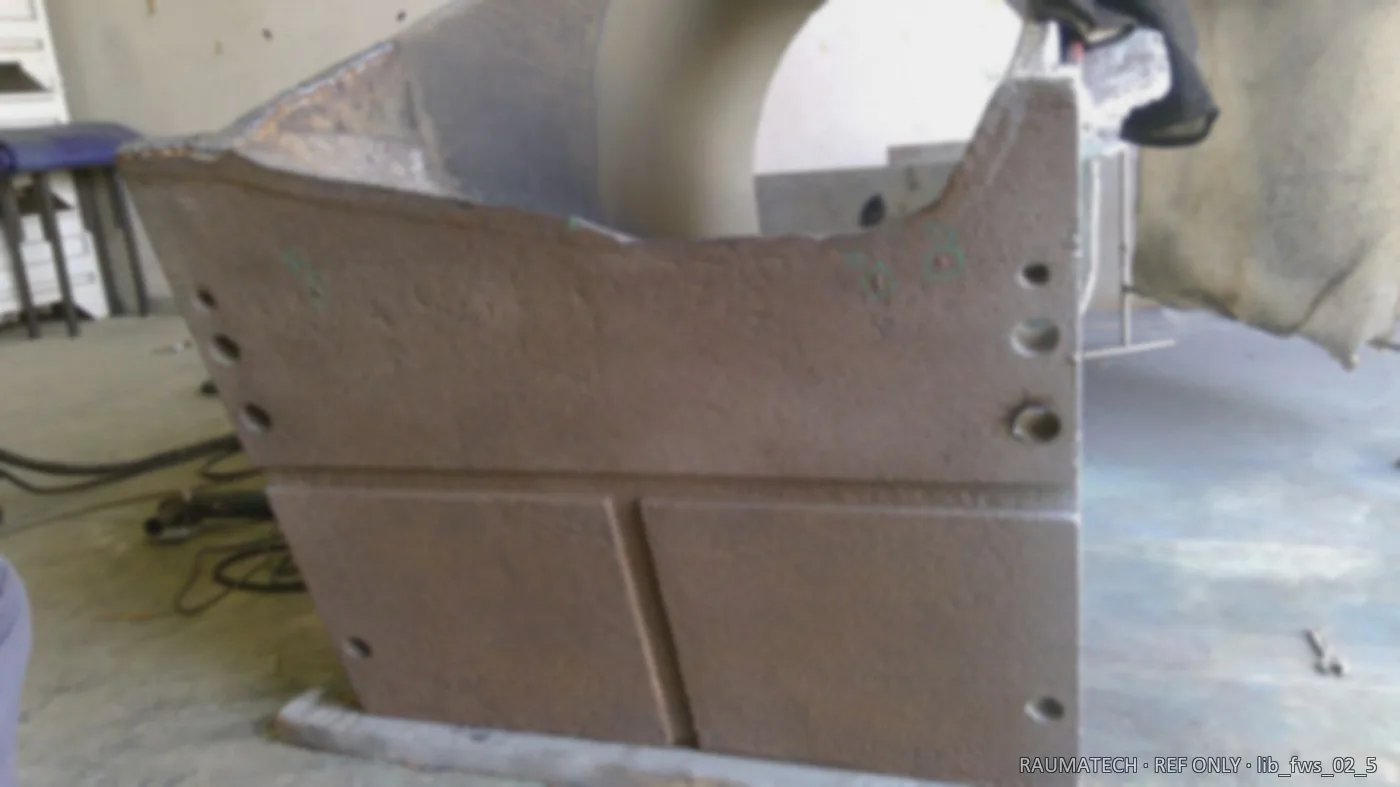
键槽堆焊底板键槽 DWA 50 堆焊,留加工余量。
CNC 加工底板(保证平面度)、键槽、前缘(自键槽控制)、曲面(图纸角度 -1°~-2° 便于现场安装)。
附加工作更换观察口螺柱/新制观察口并装配(依客户习惯,建议保持可操作)。
涂装包装按原色与规格涂装,按陆运/海运方式包装。
3 · 关键工序照片
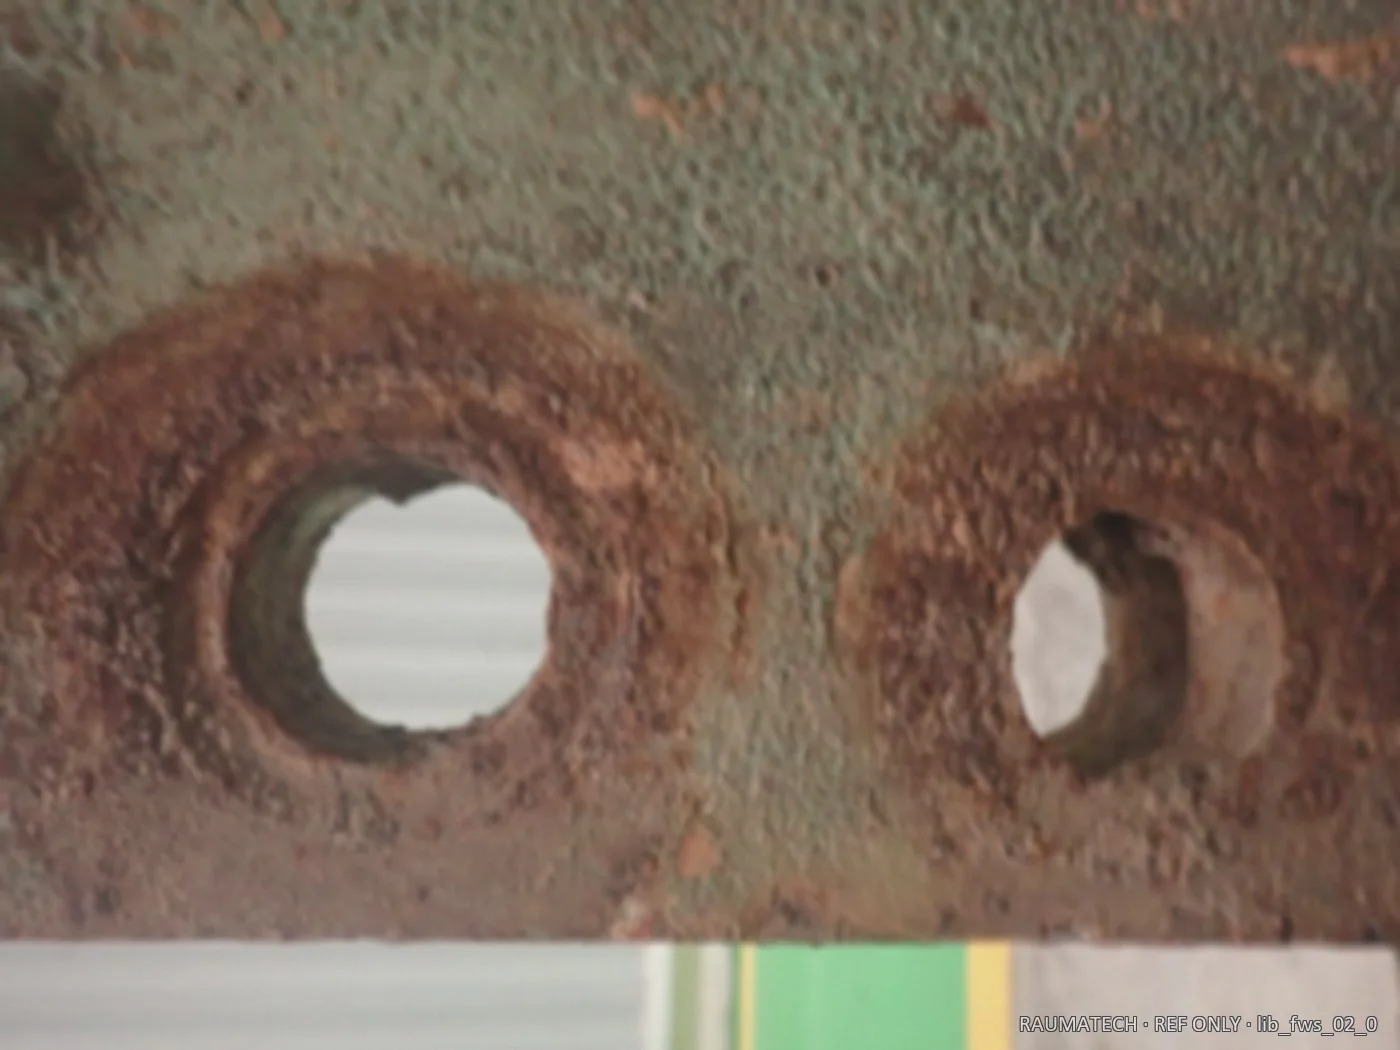
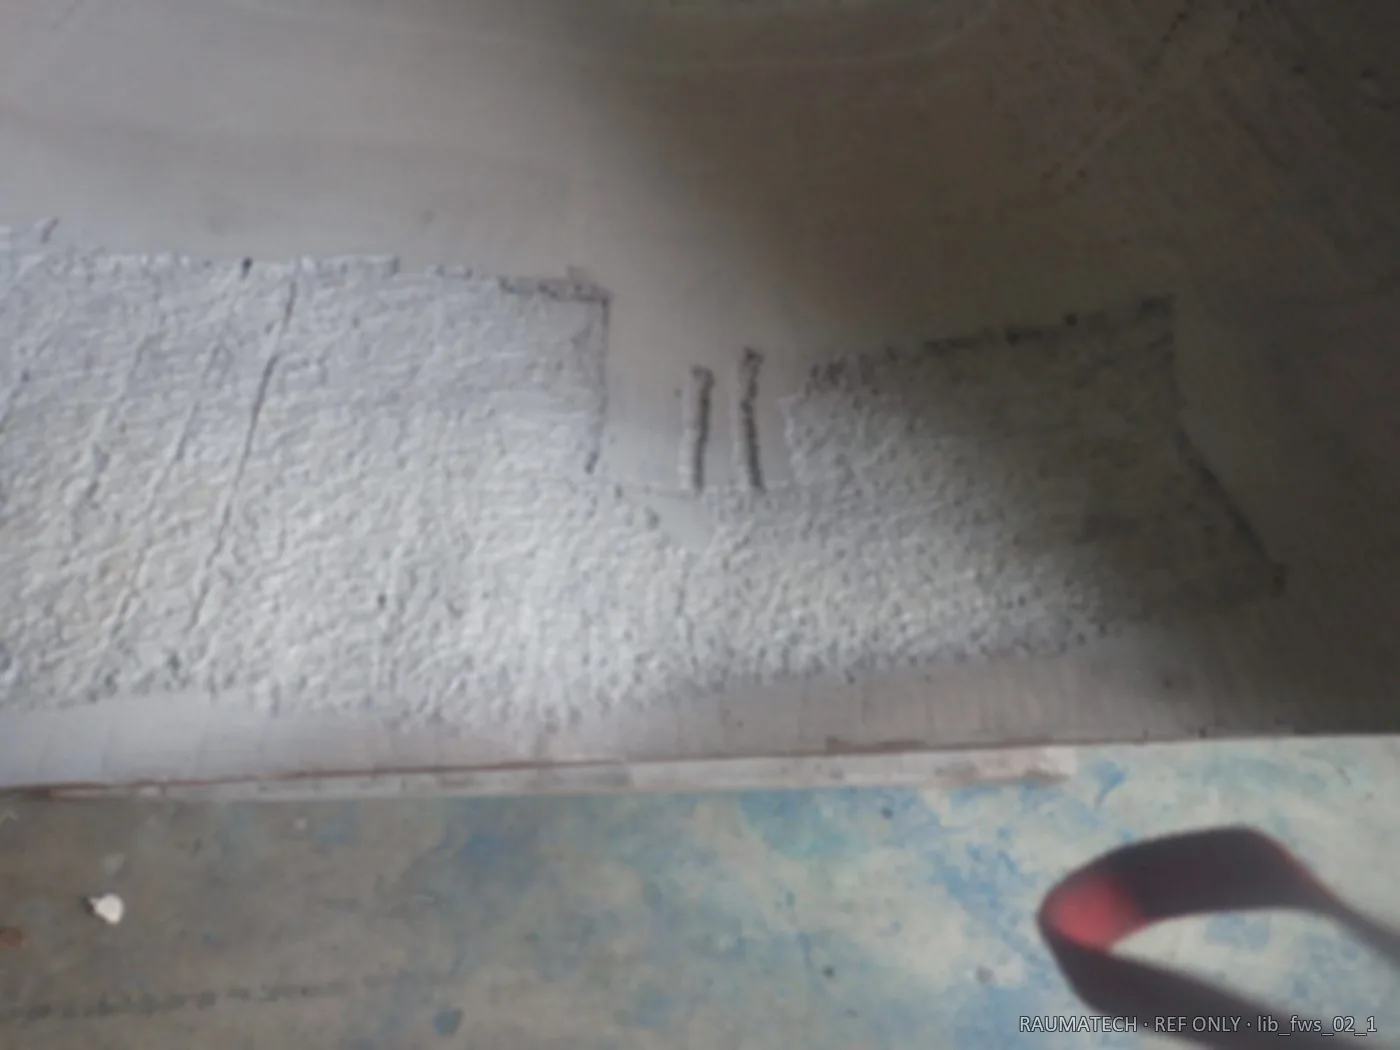
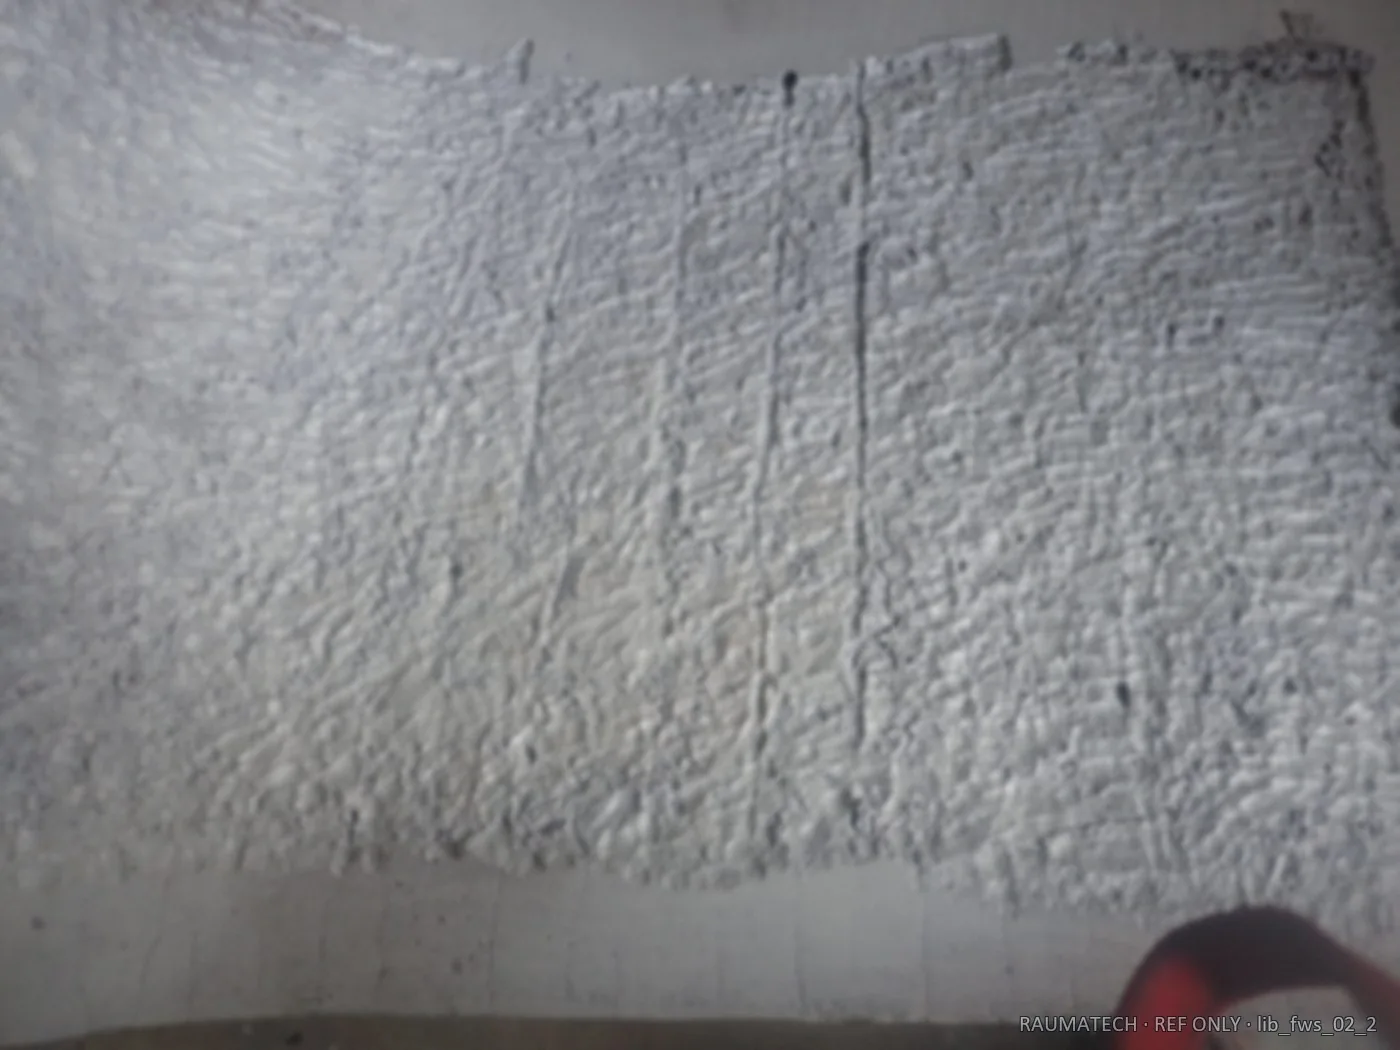
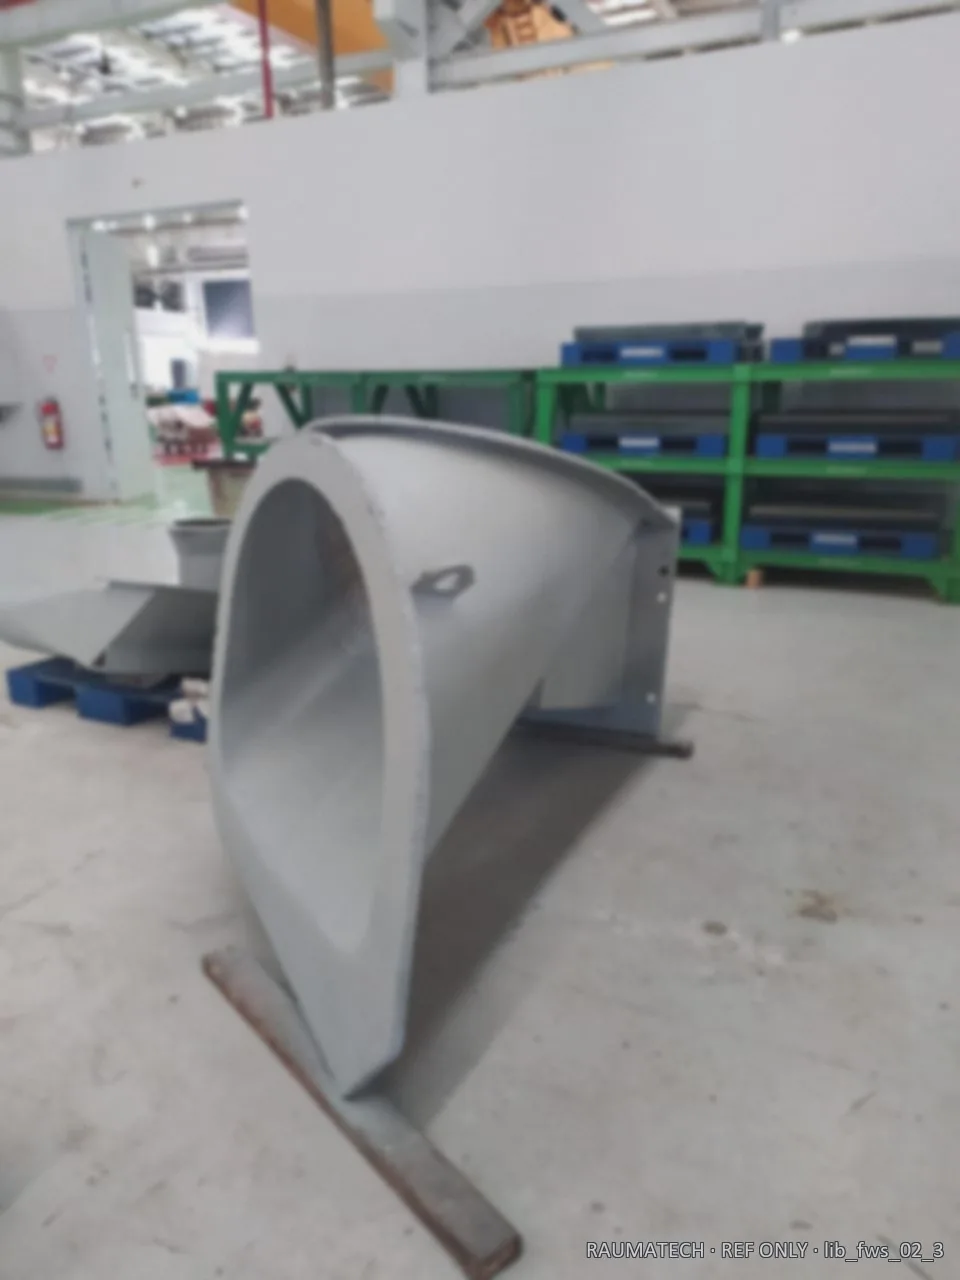
4 · 验收与交付
基座板/键槽/前缘/曲面几何恢复至图纸标准;耐磨十字焊层覆盖高磨损区;CNC 加工余量符合 -1°~-2° 安装角度;涂装完成、终检通过、包装交付(两种机型均按同标准完成)。 说明:上盖缺失的溜槽按客户需求补装新盖板;侧板不完整者更换新侧板;基座板 M24 螺纹重新攻丝。