معدات ماكينة الورق
ثماني عائلات من معدات ماكينة الورق — من صندوق الرأس إلى أنظمة الهواء.
صيانة صندوق الرأس وإصلاحه الشامل
تحكم أفقي في وزن القاعدة عبر عرض الورقة (CD) وثبات نفث الوردة — استبدال الشفة، وإصلاح المريلة، وتصفير المقطع الجانبي والموازنة.
إصلاح شامل لرافعة الكالندر وآلية التحميل
استعادة خط التلامس (nip) للتشطيب الحراري — إصلاح سطح الأسطوانة، وإصلاح نقطة الارتكاز، وإعادة معايرة الهيدروليك وأجهزة الاستشعار.
إصلاح شامل لرأس الطلاء ومكبس التحجيم
استقامة عارضة الطلاء، وتجديد الأختام، ومعايرة الوضع الصفري، واستعادة سطح أسطوانة الظهر.
آلة اللف (Winder) — أقسام الفك والقص وإعادة اللف
محطات فك اللف، ووحدات القص، وأسطوانات إعادة اللف، وآليات نقل الورق — استعادة السكك ومقاعد الشفرات والأسطوانات.
بكرة اللف (Pope Reel) — الالتقاط الأولي / الثانوي
أسطوانة اللف، والأذرع الأولية / الثانوية، وعربات السكة، وناقل اللف المركزي — الموازنة، والهيدروليك، وتسلسل تغيير اللفة.
سطح أسطوانة التجفيف (Yankee) وشفرة التجعيد
جليخ تاج أسطوانة Yankee، وإزالة علامات الاهتزاز (chattermarks)، وإعادة الطلاء بالرش الحراري، واستعادة هندسة شفرة التجعيد.
إصلاح شامل لقسمي الكبس والتجفيف
أسطوانات الكبس ووحدات الحذاء (shoe)، وأسطوانات التجفيف، وأنظمة البخار والمكثفات — الأسطح، والسكاكين (doctors)، والأختام، والمحامل.
أنظمة الغطاء والهواء الساخن واستعادة الحرارة
تهوية الطرف المبلل، وهواء تغذية التجفيف وعادمه، واستعادة الحرارة — التسريب، والتلوث، وموازنة تدفق الهواء.
التصنيع وإعداد الوردة
معدات التحسين والطهي والغربلة والغسيل.
صيانة نظام إعداد الوردة
المطاحن، والغربالات الضغطية، والمنقيات، وحلّالات اللب (pulpers) — تغيير حشوات التحسين، وفجوات الدوار، وماء الأختام، والتحكم في الاهتزاز.
صيانة نظام الطهي المستمر
مقاييس الرقائق، ومغذيات الضغط العالي (HP)، والفواصل العلوية، ووحدات النفخ — التحكم في الخلوص الجاري واستعادة السطح المخروطي.
إصلاح شامل لآلة التلييف (Defibrator) والمطحنة
مغذيات اللولب المكبسي، وحشوات التحسين، ووحدات المحامل الخرطوشية، والأختام الميكانيكية — تركيب بالدفع (drive-up) عند ضغط نهائي ≈ 200 bar.
صيانة التحسين عالي التركيز (HC)
إصلاحات شاملة للتحسين عالي التركيز — استبدال حشوات التحسين، والمحامل الخرطوشية، واتجاه الختم، والموازنة بقياس الساعة (dial gauge).
صيانة مكبس الغسيل
غسل بخط تلامس (nip) بأسطوانتين — أسطح الأسطوانات، وتركيب السكين، وحشوات خط التلامس (shimming)، وأختام الأطراف، وفحوصات الهيدروليك.
مناولة الخشب / أنظمة الألياف
مغذيات الضغط العالي، والفواصل، والقوادس، وآلات التقطيع.
إصلاح شامل للمغذي عالي الضغط 900L
استعادة ملاءمة المخروط بين الدوار والجلبة — السفع الرملي، وفحص NDT، ولحام بناء المخروط، والتشغيل الآلي، وتجميع المحامل بالدفع.
الفاصل العلوي — إصلاح شامل لجسم الغربال واللولب
استعادة هندسة سلة الغربال بالتدوير الهيدروليكي، وبناء وجه اللولب بلحام TIG، والتحقق بالفحص PT.
إعادة تصنيع قادوس التغذية
إعادة بناء لوحة القاعدة والأنف بلحام متقاطع من 316L / كربيد التنغستن، وتشغيل CNC، وبدل تركيب من -1° إلى -2°.
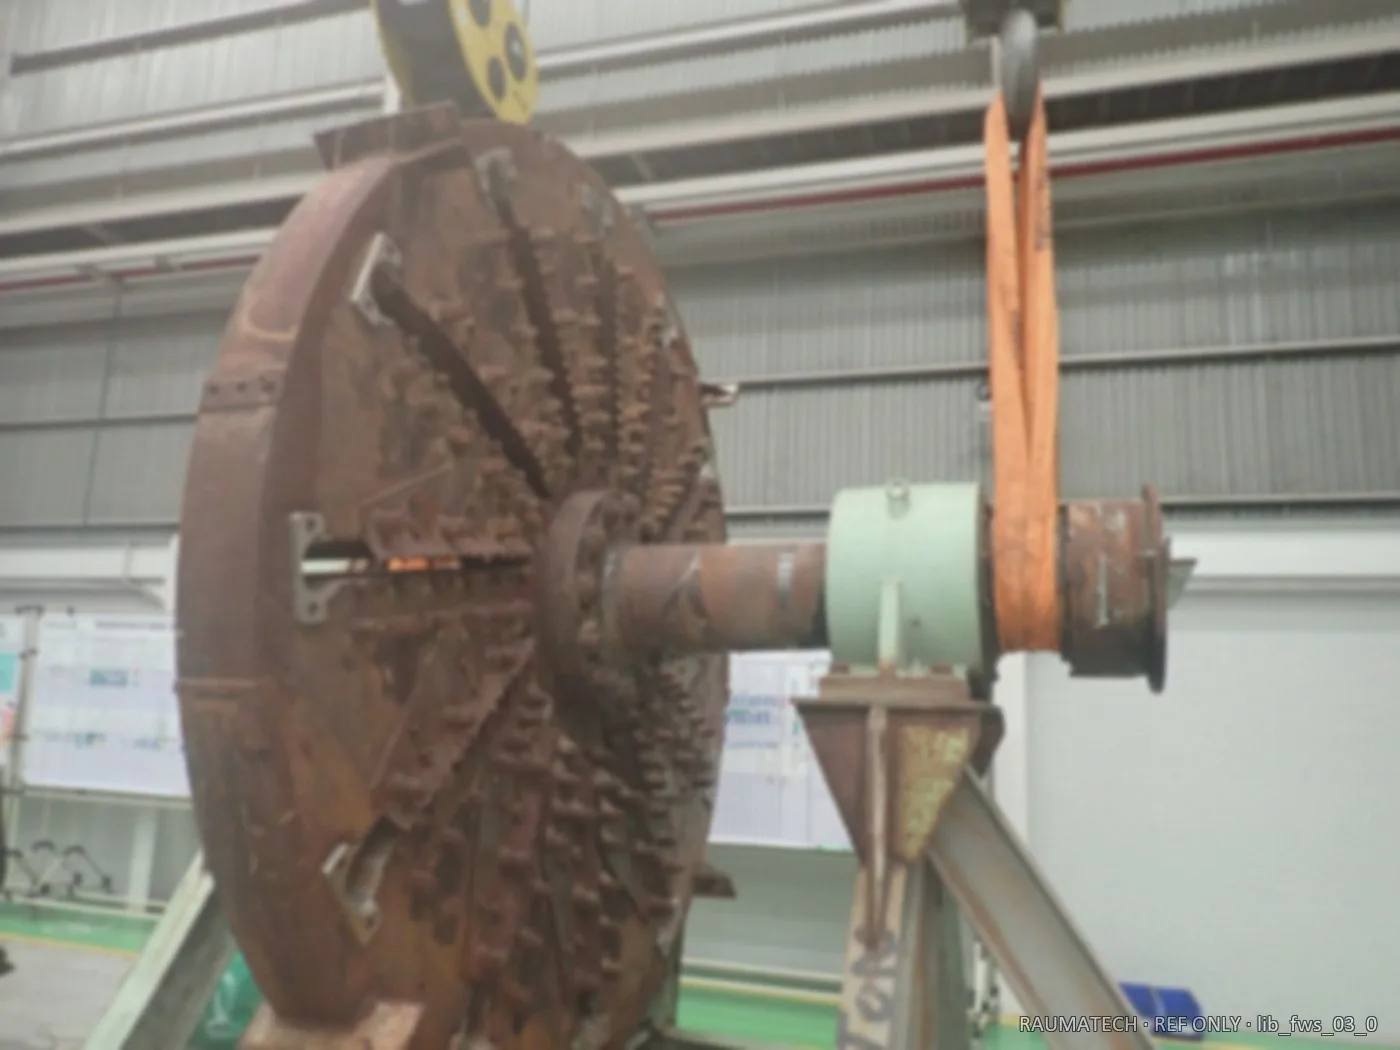
إصلاح قرص آلة التقطيع
تشغيل وجه القرص آلياً إلى السماكة القياسية (215.95→220 mm)، وفحص NDT، وبناء الجيوب المتآكلة، وإعادة التجميع الكامل.
إصلاح آلة إعادة التقطيع (Rechipper)
تجديد كامل لمجموعة القرص، وإصلاح لحامي للغطاء والمخرج، وتشغيل مجرى الخابور (keyway)، وإعادة الطلاء الكامل.
إصلاح غربال الرقائق (الخيار A: إصلاح / الخيار B: استبدال)
استعادة أو إعادة صناعة سطح الغربال والأرجل — قص بالجليخ فقط، أو تقويم بالضغط، وأسلاك لحام ASME P-No.1 وتشطيب RAL 5017.
عام ومرافق المصنع
مكابس الحذاء، وجليخ الأسطوانات، وفرن الجير، والتكاوية، وفحص الغلايات.
مجهدات الشبك واللباد، والمصححات، ورشاشات الضغط العالي (HP)
الشد، والتوجيه، والتنظيف الخطي للأقمشة التشكيلية ولبادات الكبس وأقمشة التجفيف — هوائي / هيدروليكي / كهروميكانيكي.
مكبس الحذاء (Shoe Press) ومكبس خط التلامس الممتد — خدمة في الموقع
وحدة الطاقة الهيدروليكية، وتجميع الحذاء، ومشعب قياس التزييت — إصلاح شامل لخط تلامس الكبس في الموقع.
الجليخ في الموقع والرش الحراري لأسطوانات التجفيف / Yankee
جليخ مرآوي في الموقع، وطلاء بالرش الحراري خالٍ من الكروم، وإصلاح رقعي لأسطح أسطوانات التجفيف وYankee.
إصلاح شامل لمجفف ألواح اللب
أبراج الهواء، ومراوح الدوران، ولفائف البخار، والأحزمة السلكية، والقواطع — خدمة خط التجفيف بالحمل الحراري للهواء الساخن.
التكاوية وإعداد السائل الأبيض
جهاز الإطفاء (slaker)، ومصنف الحصى، والفلتر القرصي، والمحركات الخلاطة، وخزانات عجينة الجير — قماش الفلتر، والأسطوانات، ومكافحة التآكل.
إصلاح شامل لفرن الجير وموازنة محوره
جسم الفرن، والإطارات (tyres)، وأسطوانات الدعم والدفع — موازنة المحور بالليزر، والمواد الحرارية (refractory)، وخدمة الموقد.
التقطيع وغربلة الرقائق والتجفيف الحزامي
آلات التقطيع، وغربالات الرقائق، ومجففات الحزام، وأسطوانات التغذية — أقراص السكاكين، والشفرات، والمحامل، وأسطح الغربلة.
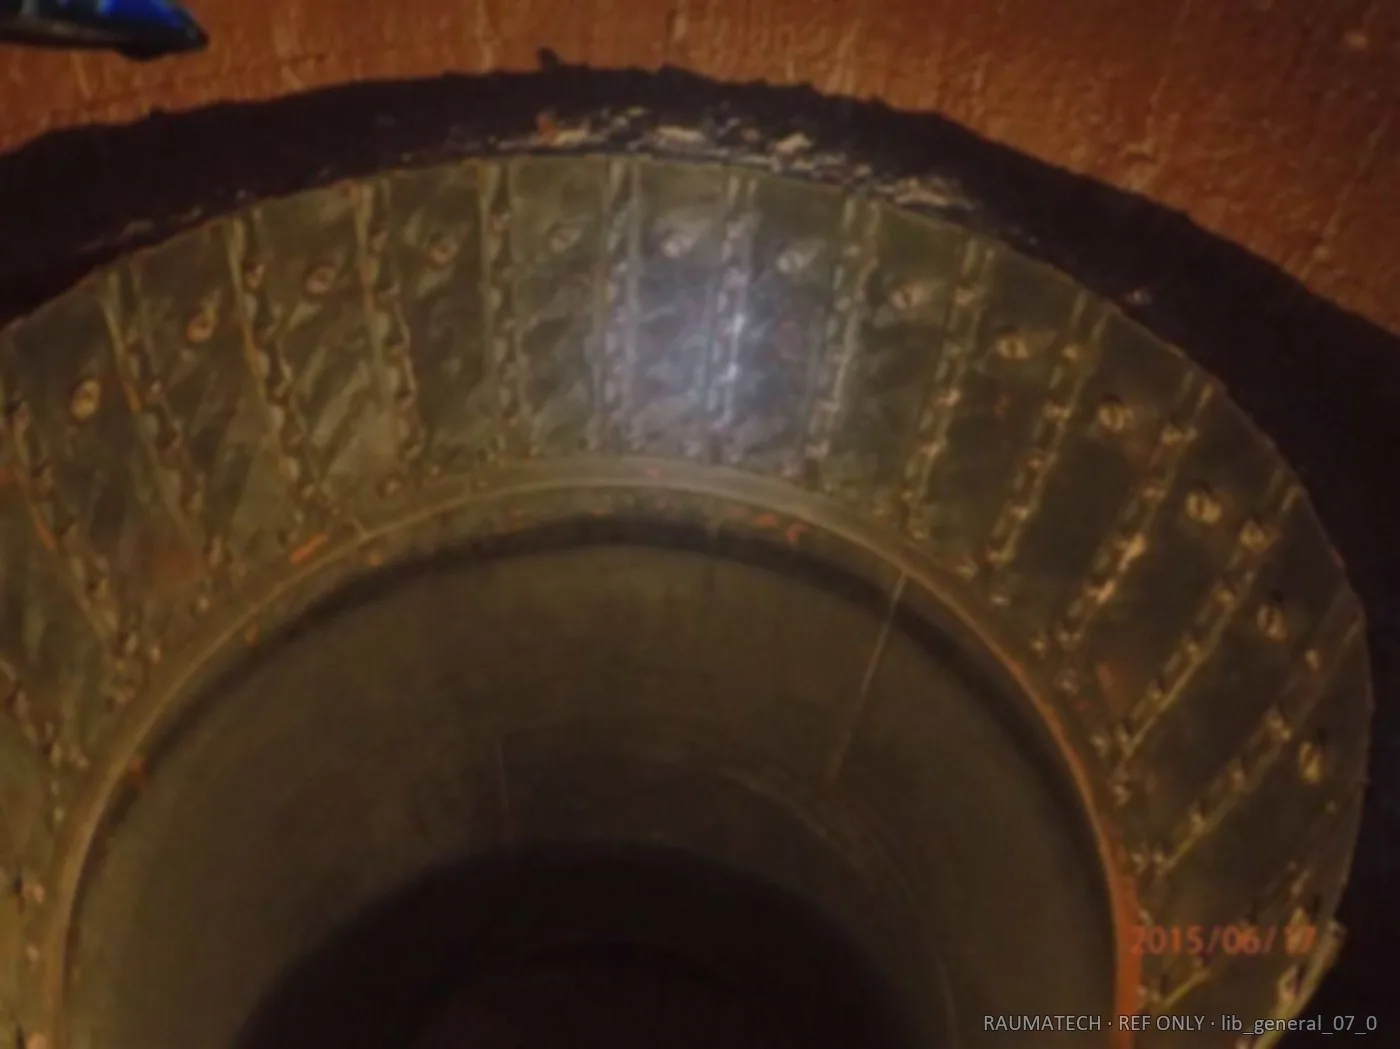
فحص أسطح التسخين في الغلايات (CFB / فحم مطحون / كتلة حيوية)
جدران الماء، ومسخنات البخار المفرطة، ومسخنات إعادة التسخين، والموفّرات — مسح بصري، وخرائط سماكة، وفحص NDT مع تقرير فحص رسمي.