Wir bringen Messmittel mit, nicht nur Werkzeug
Jede Diagnose beginnt mit Daten — erhoben an Ihrer Maschine, gelesen von unseren Ingenieuren, archiviert in Ihrem Bericht.
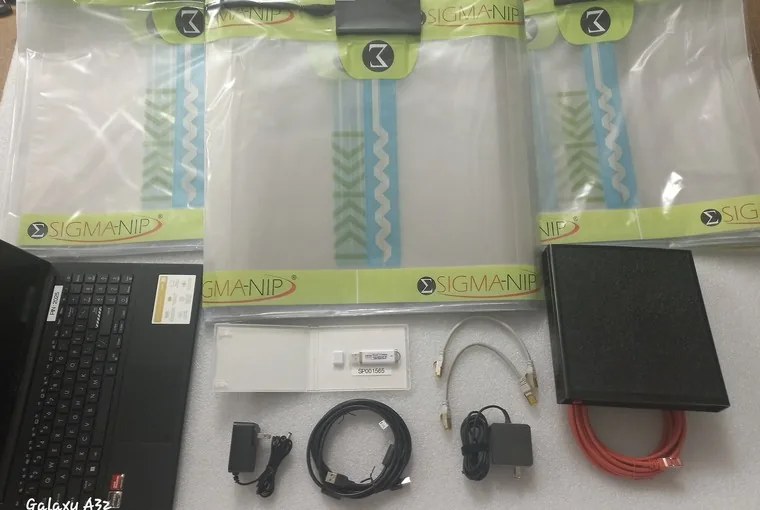
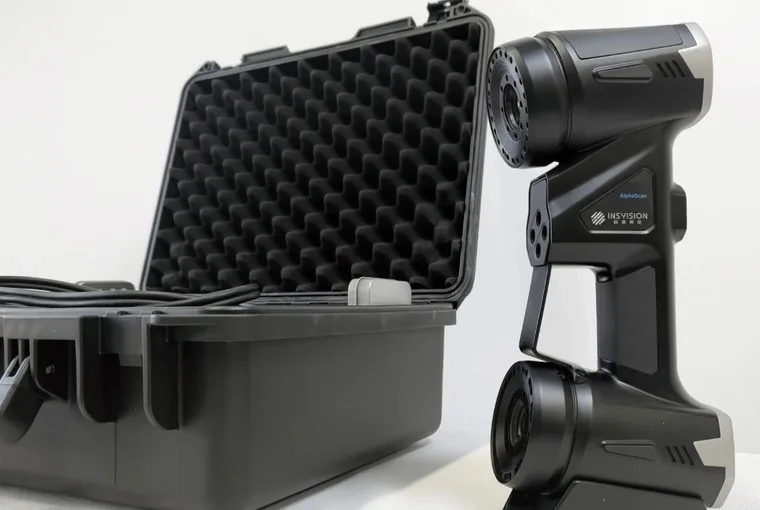
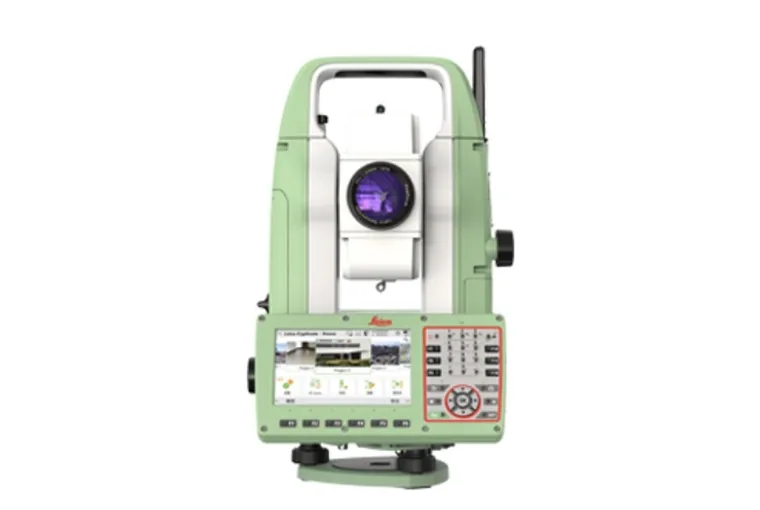
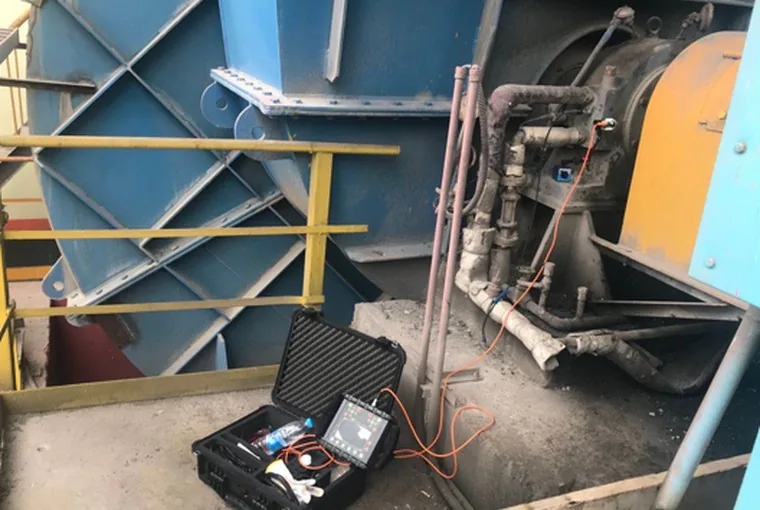
Papiermaschinen, Abschnitt für Abschnitt — Stoffzufuhr, Headbox, Schuhpresse, Saugwalzen, Leimpresse & Beschichtung, Trockenzylinder, Kalander und Haspel. Jeder Auftrag gemessen, berechnet und mit einem schriftlichen Bericht abgeschlossen.
Jede Position abgedeckt mit Messmitteln auf OEM-Niveau und hauseigener Engineering-Rechnung. Wir bringen die Messgeräte und die Modelle mit; Sie bekommen die Zahlen.
Flächengewicht und Stoffdichte entstehen oberhalb der Headbox — wir behandeln das Zufuhrsystem als gemessenen hydraulischen Kreislauf, nicht als schwarze Box.
Ergebnis: ±1–2% bessere CD-Profilverteilung, spritzfreier und stabiler Strahl, bis zu 30% weniger Broke (Ausschuss) beim Anwurf. Alle Einstellungen basieren auf der hauseigenen Strömungsrechnung von Verteiler und Düse — nicht auf Versuch und Irrtum.
Erst die Spaltdaten: Lastkurve, Durchbiegung und Walzensturz werden gegen unsere Durchbiegungsrechnung geprüft, bevor der Schuh wieder eingebaut wird.
Lochbild und Vakuumprofil werden gemeinsam betrachtet — Entwässerungsänderungen werden aus gemessenen Daten abgeleitet, nicht aus Routinen.
Die Gleichmäßigkeit des Stärken- / Beschichtungsfilms beginnt mit Spalt- und Synchronisationsdaten — Sigma-Nip-Messwerte schließen jeden Leim- oder Beschichtungsauftrag ab.
Temperaturkarten und Ovalitätsmesswerte gehen in den Auftragsbericht ein — die Grundlage für Krep-Verhältnis-Gewinne von 15–25%.
Sturzkurven werden vor der Neubeschichtung aus der gemessenen Durchbiegung neu berechnet — siehe Walzen-Engineering für die Auslegungskette.
Holzaufbereitung, Stoffherstellung und Hilfsaggregate — eine kompakte Familie, die wir neben der Papiermaschine abdecken.
Instandsetzung von Zuführrotor und Gehäuseverschleiß.
Erneuerung von Siebkorb und Folien, Schneckeninstandsetzung.
Instandsetzung der Walzenoberfläche, Tausch von Lagern und Dichtungen.
Messer, Untermesser und Scheibensatz.
Verschleißgeschützte Rutschen und Teile des Austragventils.
Hochchrom- / Keramik-Verschleißplatten nach Zeichnung.
Ebenfalls in dieser Familie: Refiner (Rotor/Stator und Füllteile), Stoffförderung (Pumpen, Ventile und Rohrleitungen), Dampfkessel, Kalköfen und Kaustifizierungs-Inspektion.
Oberflächenschleifen und Spritzbeschichtung; thermografische Temperaturkartierung; Prüfung von Sturz und Ovalität; Sturoptimierung der Saug-Abnahme-Walze. Ziele: ±1 °C/m Temperaturgleichmäßigkeit, 0.05 mm/m Ovalität nach dem Schleifen, 15–25% mehr Krep-Verhältnis.
Krep-Messer aus Stahl und Kohlefaser; Messerhalter und Stützsystem mit Schneidenwinkel- und Lastkalibrierung. Manschetten und Schleifen der Schuhpresse; Hydraulikdichtungen und Lastsysteme.
Vakuumkasten-Deckel und Siphons; Instandsetzung der Lochung und Erneuerung der Dichtleisten. Yankee-Oberflächenservice: Spritzbeschichtung, Schleifen, Dampfdurchführung und Teile des Rotationssiphons.
Jede Diagnose beginnt mit Daten — erhoben an Ihrer Maschine, gelesen von unseren Ingenieuren, archiviert in Ihrem Bericht.
Hauseigene Berechnungswerkzeuge verwandeln Feldmessungen in verteidigbare Empfehlungen — Rechnung, nicht Marketing.
FlowCalc — Berechnung von Manifold, Verteiler und Düse zur Unterstützung der CD-Flächengewichtsoptimierung und der Fehlersuche im Zufuhrsystem.
Finite-Elemente-Nachweis von Mantel, Zapfen und Pressspalt-Last — die Grundlage für Sturzauslegung und Beschichtungswahl.
Druckverteilung im Pressspalt und Formungsparameter der Nasspartie — Sollwerte für Leimung und Beschichtung aus der Rechnung, kreuzvalidiert mit Sigma-Nip-Messwerten.
CLT-/FE-Analyse von Verbundwalzen-Strukturen rundet den Werkzeugkasten ab — siehe Kohlefaser-Walzen.
Sechs Schritte, jeder sichtbar — Sie wissen immer, was als Nächstes passiert und was es liefert.