FunctionLow-pressure → high-pressure chip feed
PrincipleRotating plug valve, 4 pockets at 90°
Speed5–15 r/min
Taper fit1:20 axial clearance adjustment
1 · Equipment Overview
| Function | Feeds chips from low to high pressure. |
| Principle | Rotating plug valve with four pockets at 90° spacing. |
| Speed | 5–15 r/min. |
| Taper fit | 1:20 taper, axial clearance adjustment. |
2 · Maintenance Process
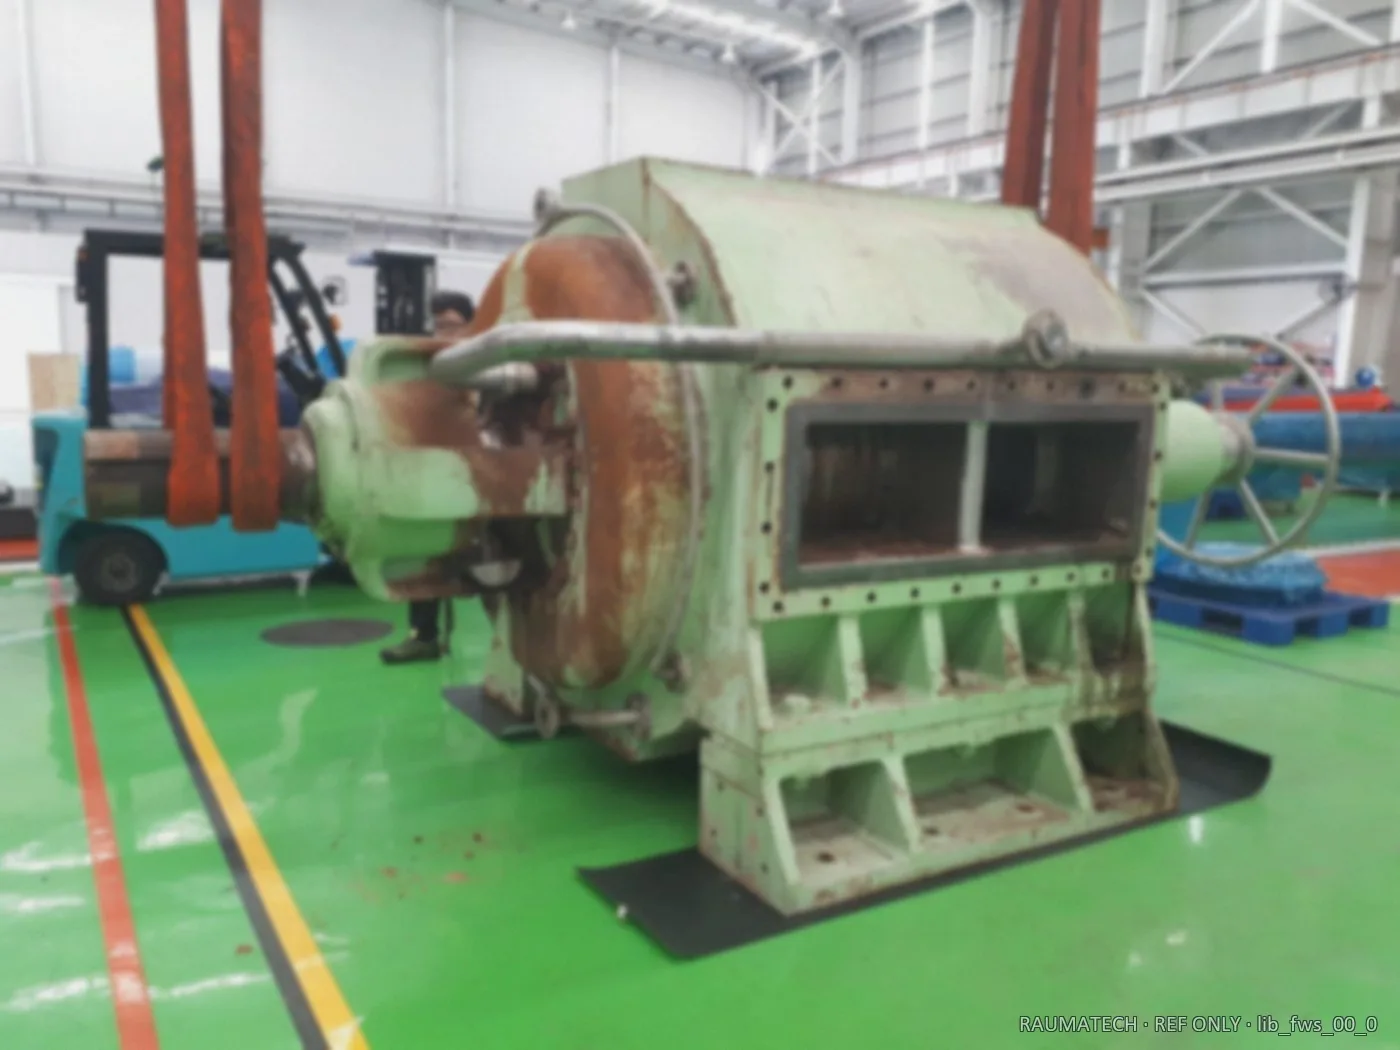
ReceivingRecord arrival condition, clean and tag; retract rotor 8 mm to prevent seizure.
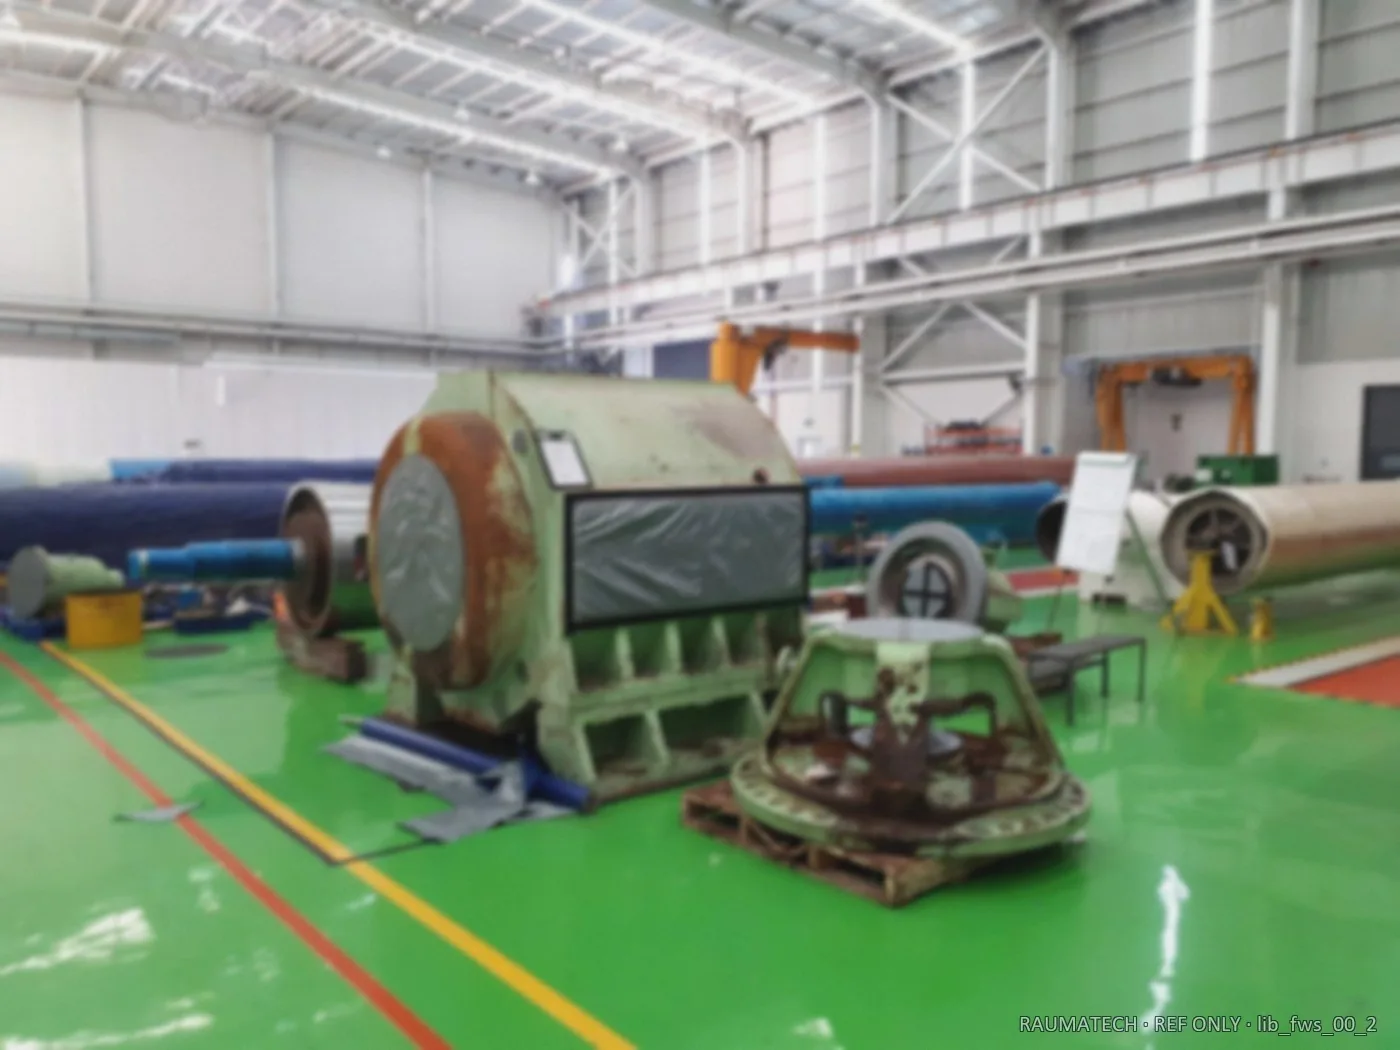
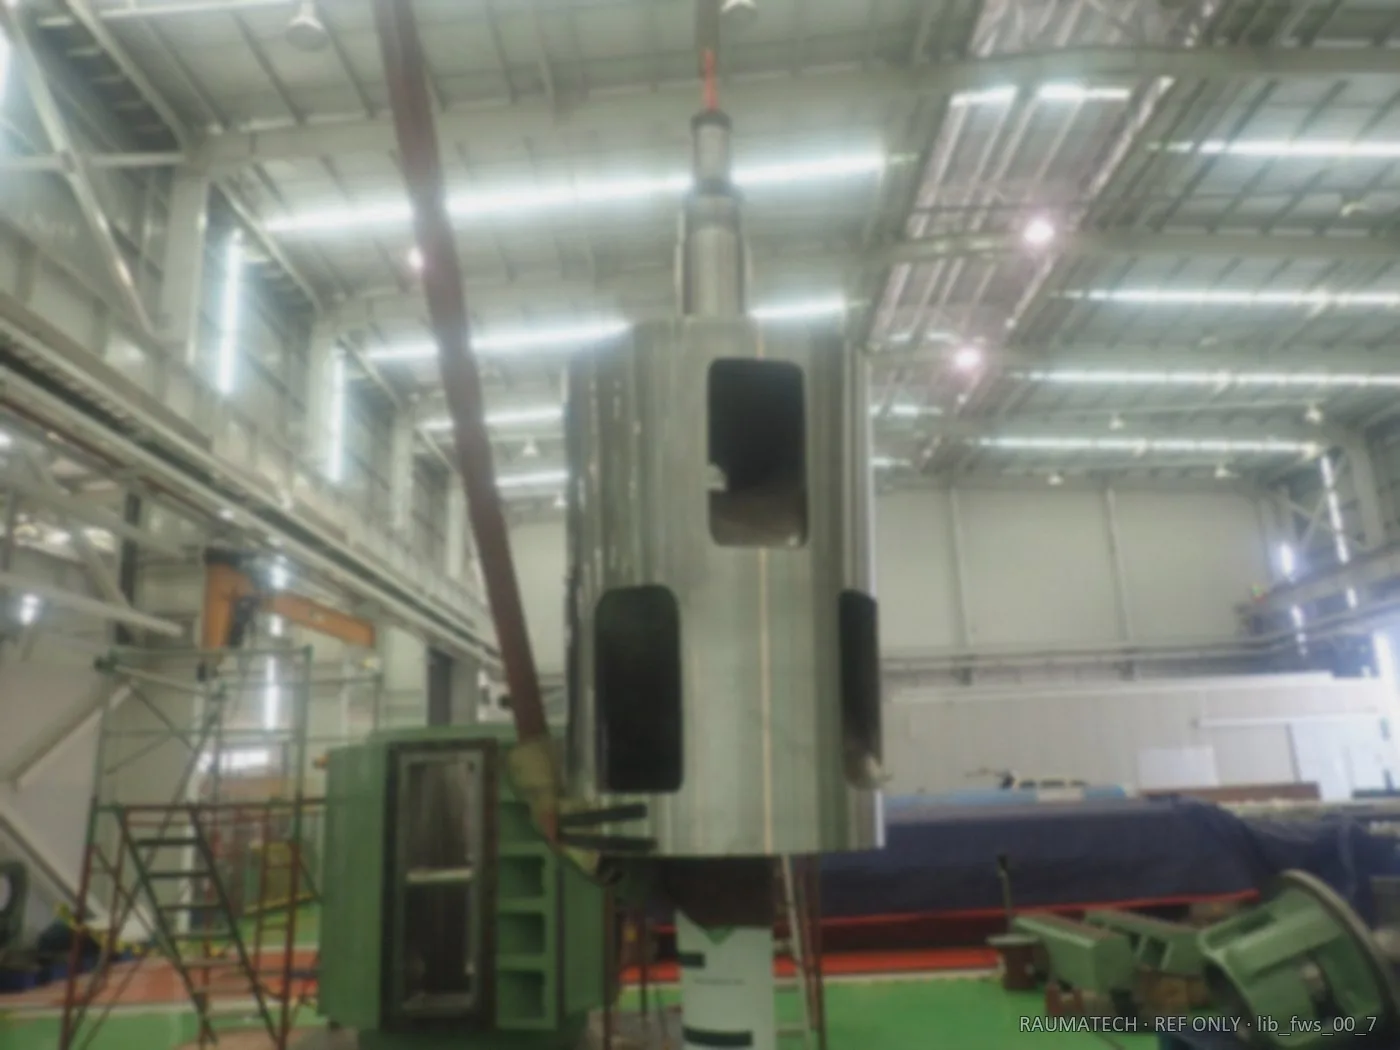
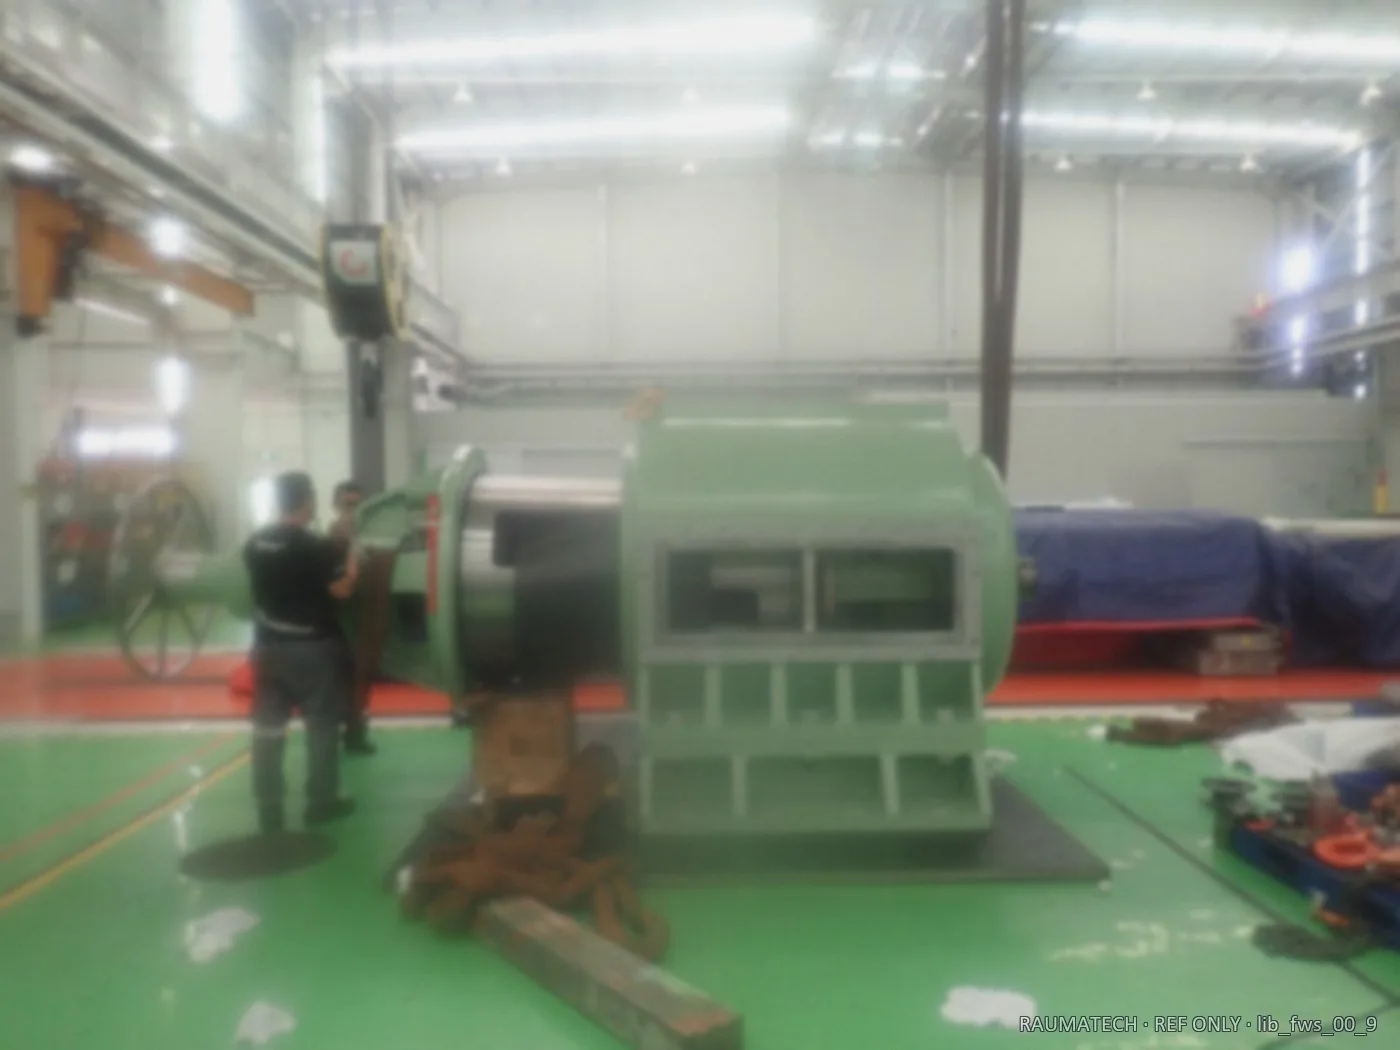
DisassemblyBalance pipe → coupling → end covers → rotor unit → adjuster → bearings → screen.
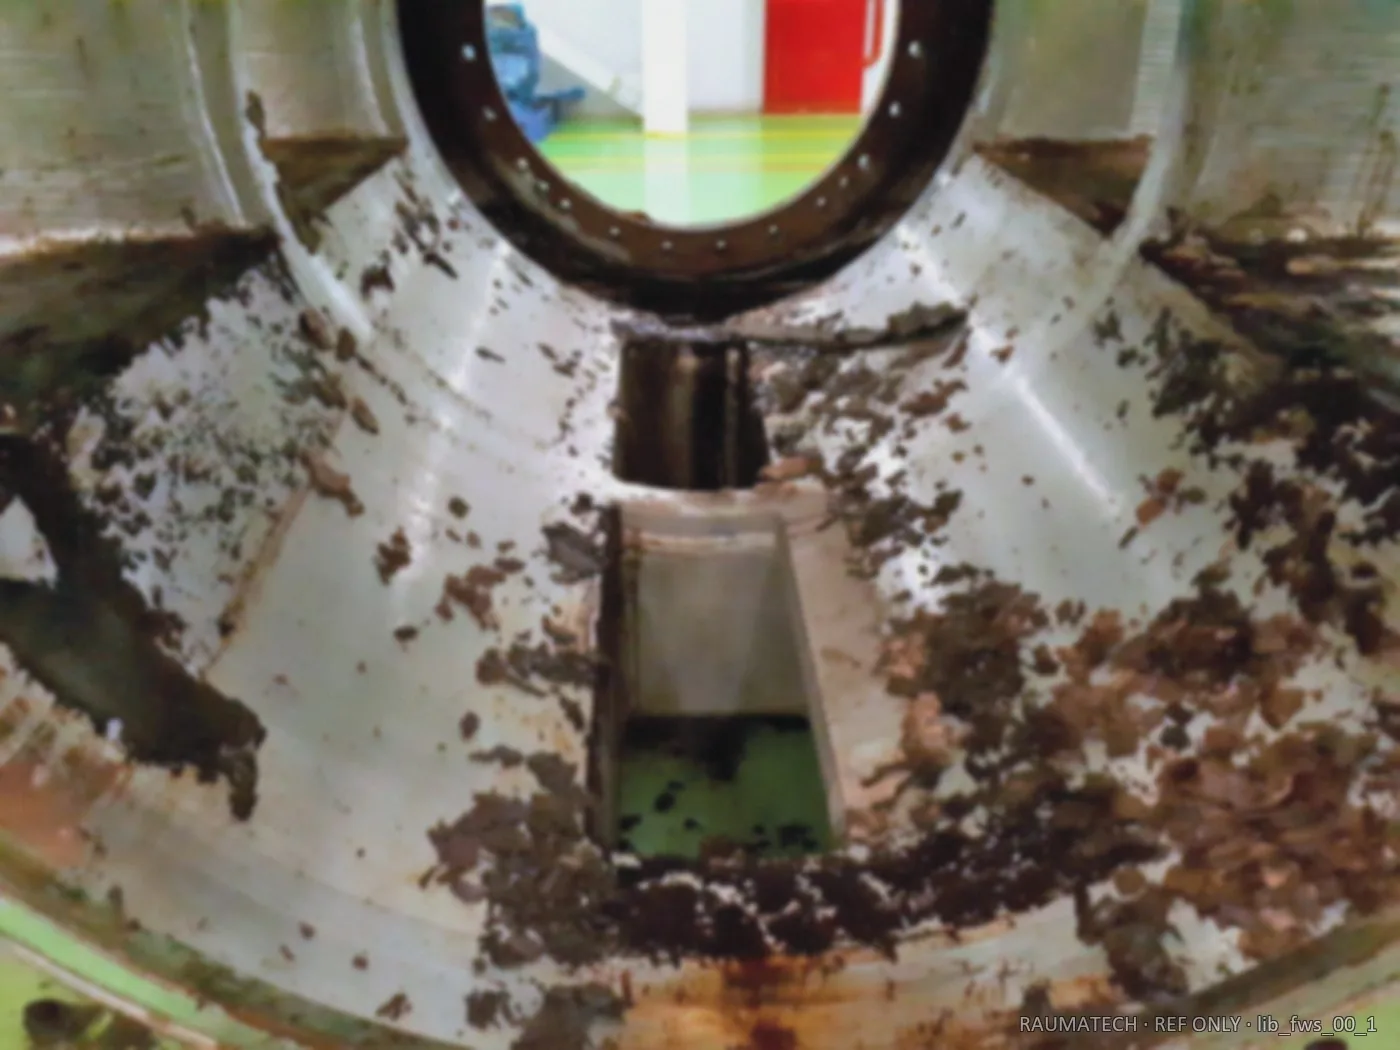
Cleaning & blastingHigh-pressure degrease; blast rotor / housing / covers (cover threads and seal faces).
NDTPT and MT of rotor / housing / covers; mark and record defects.
MetrologyHousing bore, sleeve dims, rotor diameter / taper, journal steps, covers, pre-fill pocket, balance-pipe wall.
Component repairBuild up guide shoulders; machine taper bore to Ra 3.2; weld-repair rotor cracks per WPS HT5.
Taper build-upSAW per WPS HT11 + MIG edge build-up per HT12 — 2 layers, 6–8 mm, ≥ 3 mm machining allowance.
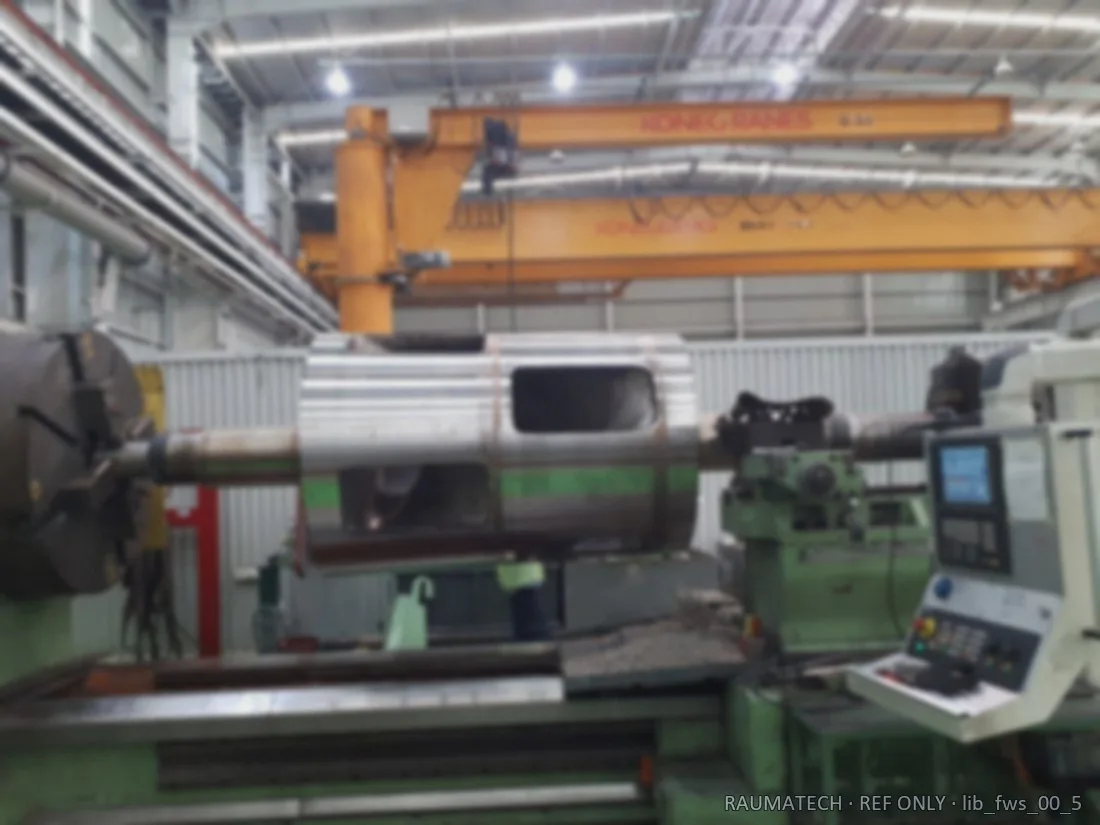
MachiningTurn end-face L dimension on horizontal lathe: roughing 4 mm / finishing 3 mm allowance.
Trial assemblyCalculate fit dimension D; clearance ≤ 0.05 mm; three feeler stations A1–C3 passed.
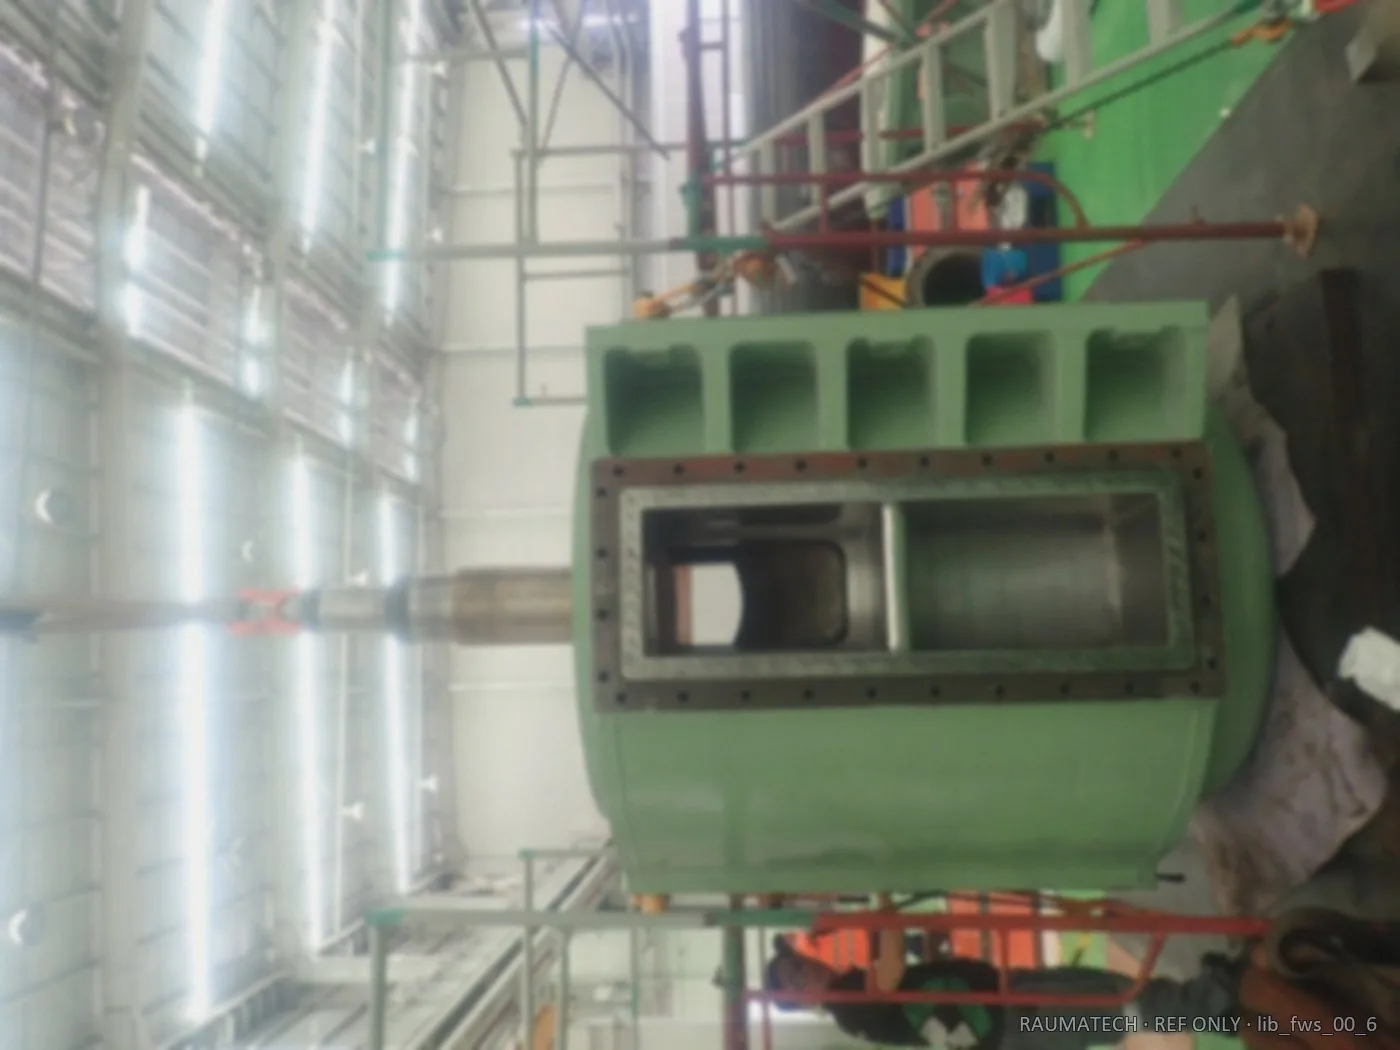
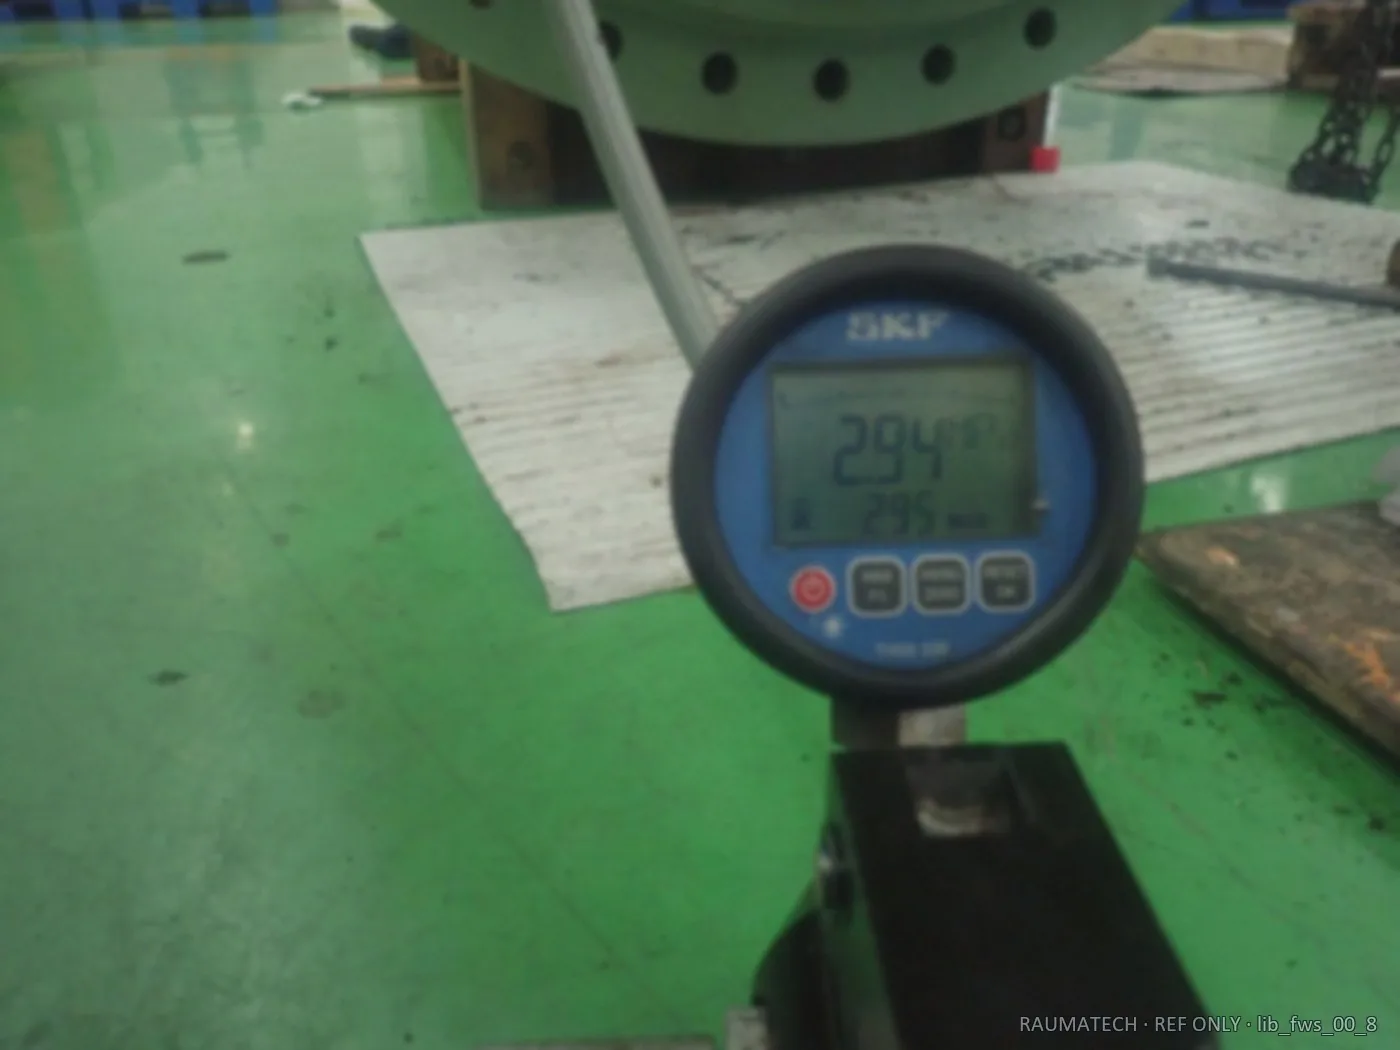
Final assemblyDrive-up bearing (axial clearance 0.2 mm); cover torques NDS M36/1000 Nm, DS M24/570 Nm.
Lubrication & coatingFill MOBILITH SHC 460; paint RAL 6021.
Test & deliveryRotation free of binding; measurement records, protective caps and transport marking.
3 · Key Process Photos
4 · Acceptance & Handover
Rotation free of binding; rotor–sleeve clearance ≤ 0.05 mm; NDT re-check without critical defects; measurement records, NDT report and hardness comparison complete; painted RAL 6021 with protective caps — delivered on schedule.