1 · 设备概览
| 设备功能 | 低压→高压木片进料 |
| 工作原理 | 旋转柱塞阀,4 袋孔 90° 布置 |
| 转速 | 5 ~ 15 r/min |
| 锥度配合 | 1:20 轴向调隙 |
2 · 维修工艺流程
接收检查到厂状态记录、清洁与标识,转子退让 8 mm 防卡滞。
拆卸压力平衡管→联轴器→端盖→转子单元→调节装置→轴承→滤网。
清洗与喷砂整机高压清洗脱脂;转子/壳体/端盖喷砂(覆盖螺纹孔与密封面)。
无损检测转子/壳体/端盖 PT、MT 检测,缺陷标记与记录。
检查测量壳体孔径、衬套尺寸、转子直径/锥面、轴颈各档、端盖、预充槽、平衡管壁厚。
部件修复导向肩台堆焊、锥孔机加工 Ra3.2、转子裂纹补焊 WPS HT5。
锥面堆焊WPS HT11 埋弧焊 + HT12 MIG 边缘堆焊,2 层 6~8 mm,余量 ≥3 mm。
机加工水平车床加工端面 L 尺寸,粗加工留 4 mm、精加工留 3 mm。
试装配计算配合尺寸 D,间隙 ≤0.05 mm,三处测隙 A1~C3 合格。
总装配轴承 Drive-up 安装(轴向间隙 0.2 mm)、端盖扭矩 NDS M36/1000 Nm、DS M24/570 Nm。
润滑与涂装MOBILITH SHC 460 加注,RAL 6021 涂装。
试验交付转动无卡滞检查、测量记录、防护盖与运输标识,交付客户。
3 · 关键工序照片
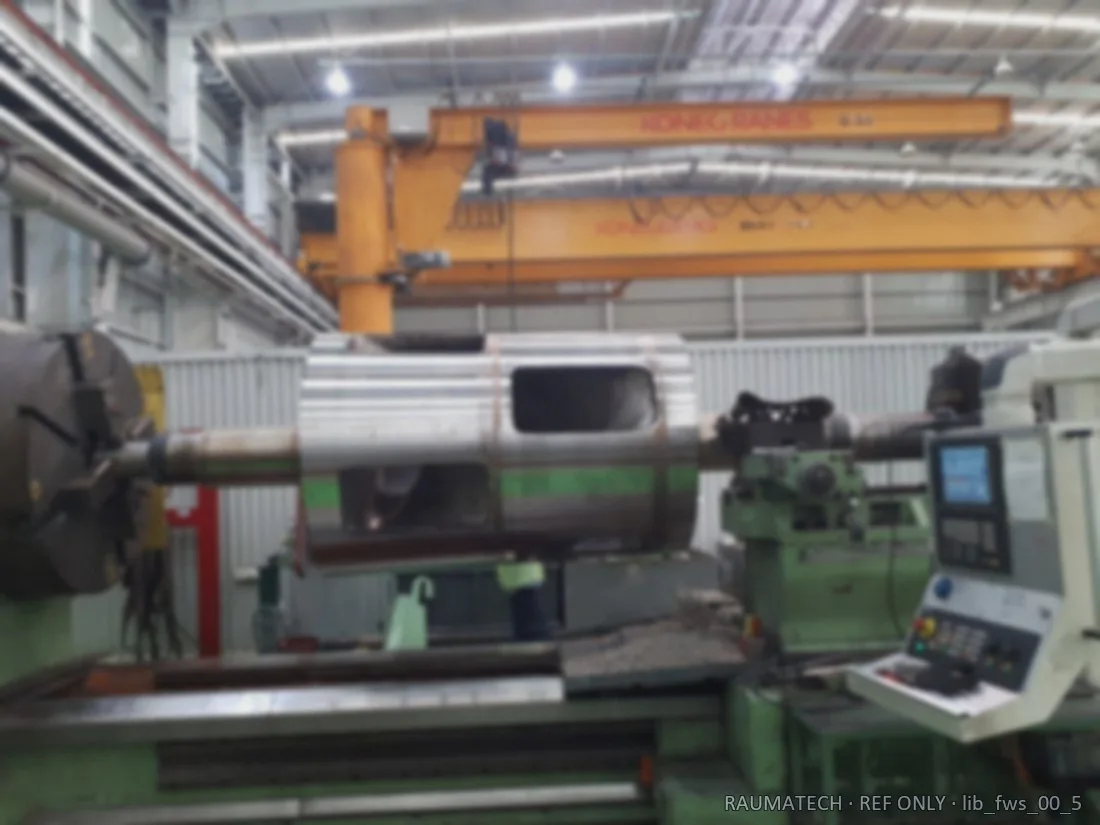
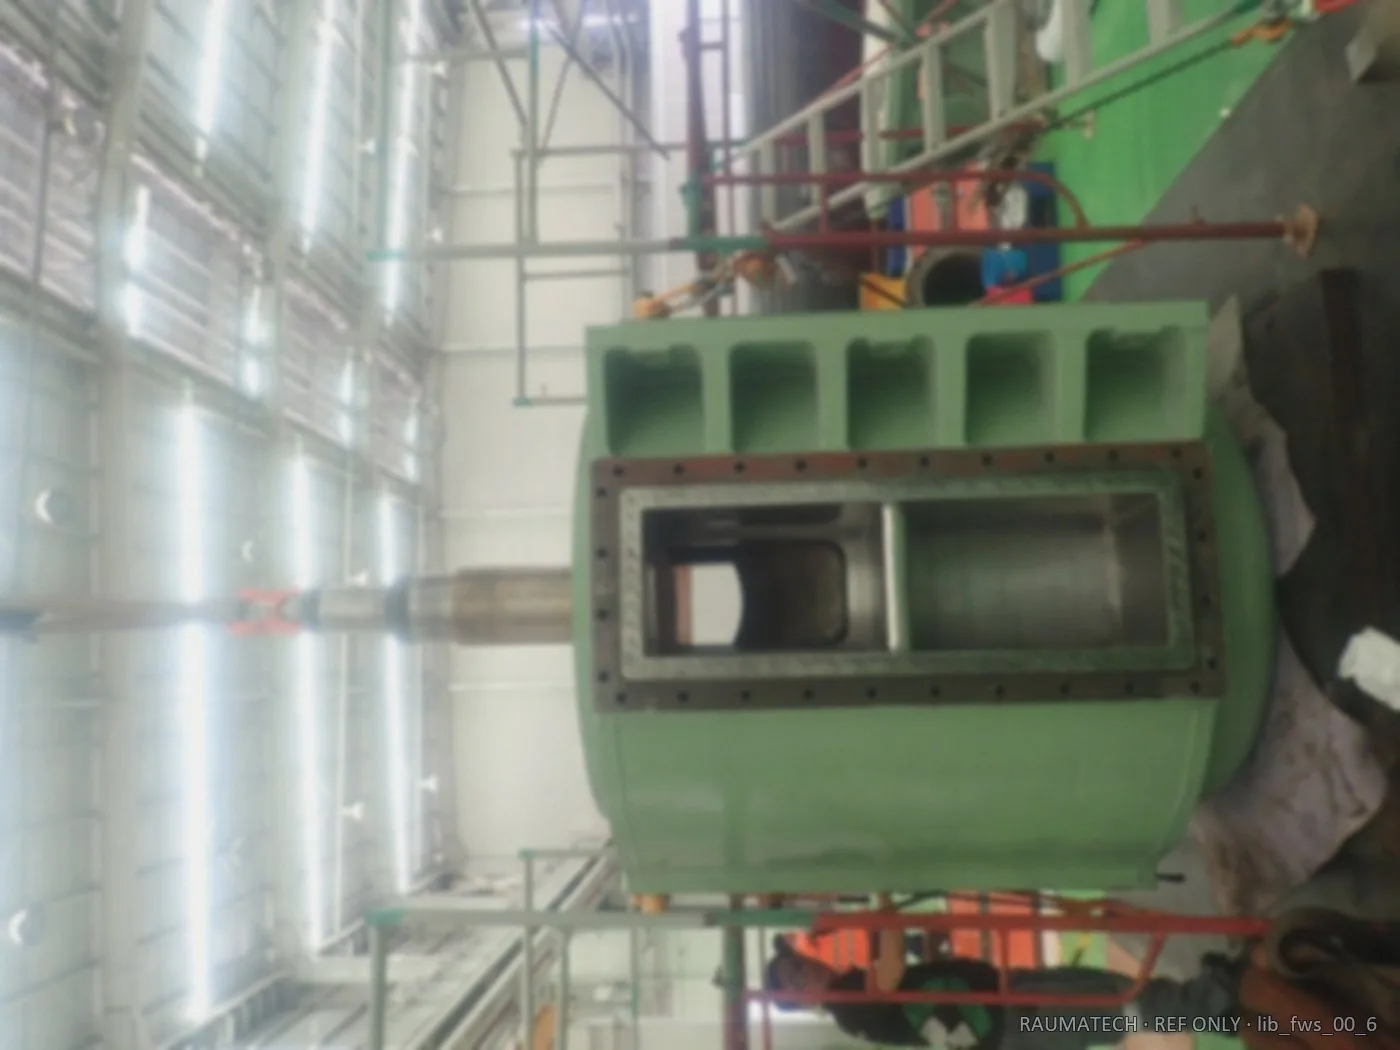
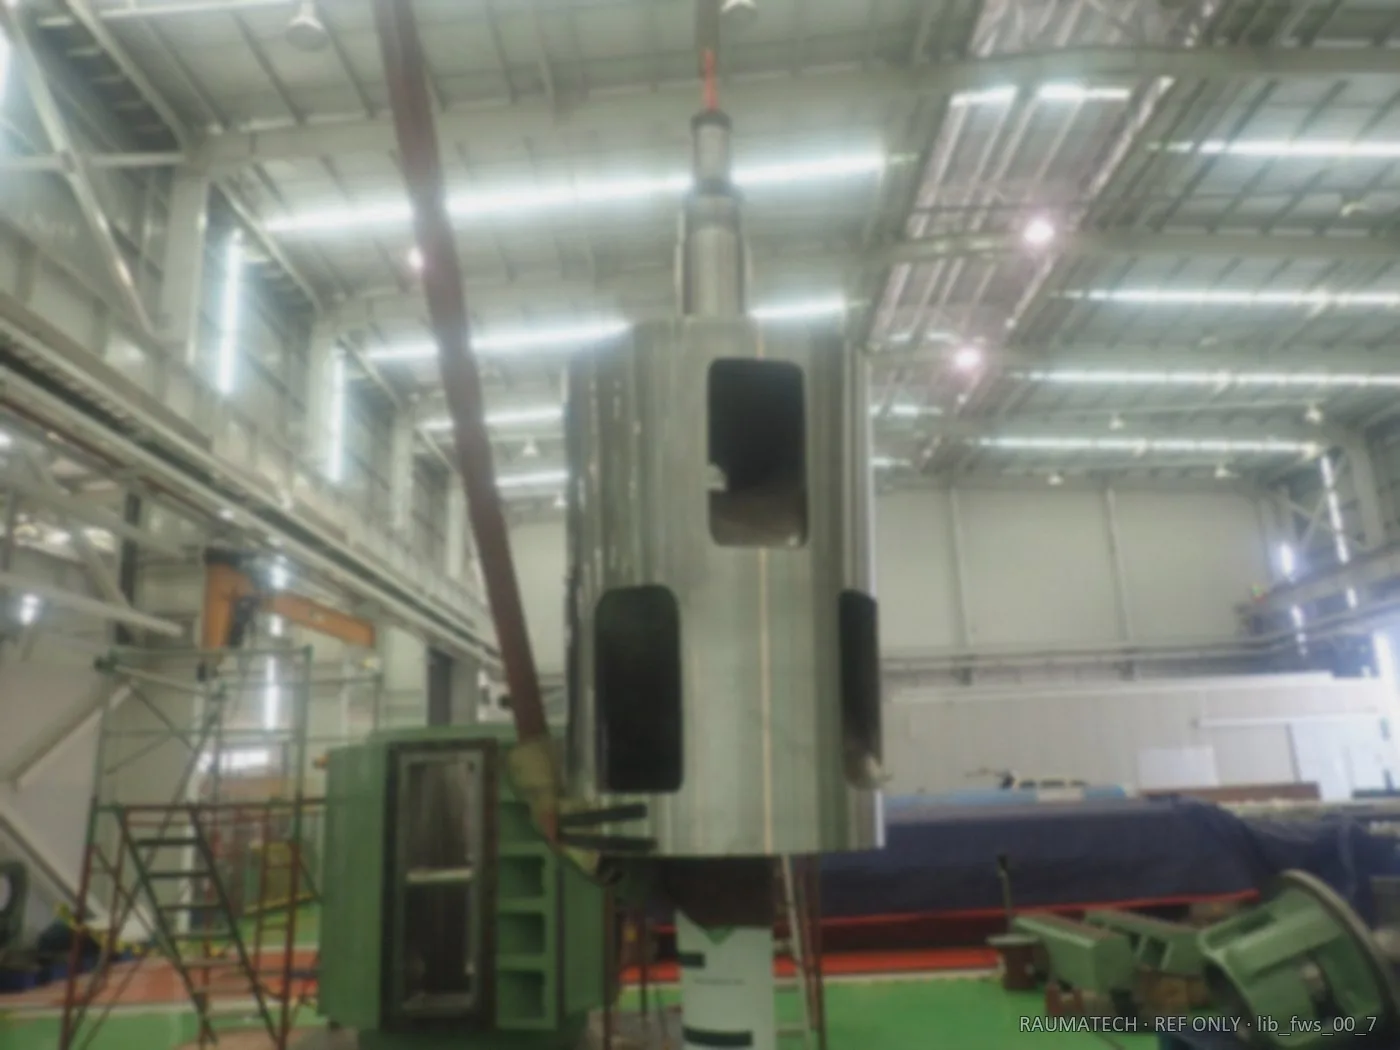
4 · 验收与交付
转动无卡滞,转子-衬套间隙 ≤0.05 mm;NDT 复检无超标缺陷;测量记录、NDT 报告、硬度对比齐全;涂装 RAL 6021,防护盖封口,2019-10-17 完工交付。