功能双辊压区脱水洗涤浆料
关键件活动辊/固定辊 / 刮刀 / 压区间隙
刮刀检查每 6 个月
1 · 设备概览
| 设备功能 | 双辊压区压榨脱水、洗涤浆料 |
| 压区 | 活动辊可向/离固定辊移动,A-nip 可调 |
| 刮刀 | 塑料刮刀全长贴合辊面,勿压靠 |
| 端封 | 密封辊端,防滤液泄漏 |
2 · 维修工艺流程
到厂检查清洁后检查辊面磨损/沟痕、刮刀状态、端封与轴承。
辊面检查检查辊面磨损、沟痕与腐蚀;按需研磨或修复。
刮刀更换调节螺钉将旧刮刀抬离辊面;装新刮刀贴紧刀梁导向边,落回刀梁。
压区间隙垫片块调整活动辊位置,设定 A-nip 至工况值。
端封检查/更换端封;可升级为气动压力密封,减少密封水。
轴承检查辊轴承,清洗/更换润滑脂,可配外置循环润滑单元。
液压检查液压系统压力与动作。
回装调整回装刮刀梁;复测压区与刮刀贴合。
试运转点动→升速;检查刮刀贴合、端封泄漏、轴承温度与滤液。
3 · 关键工序照片
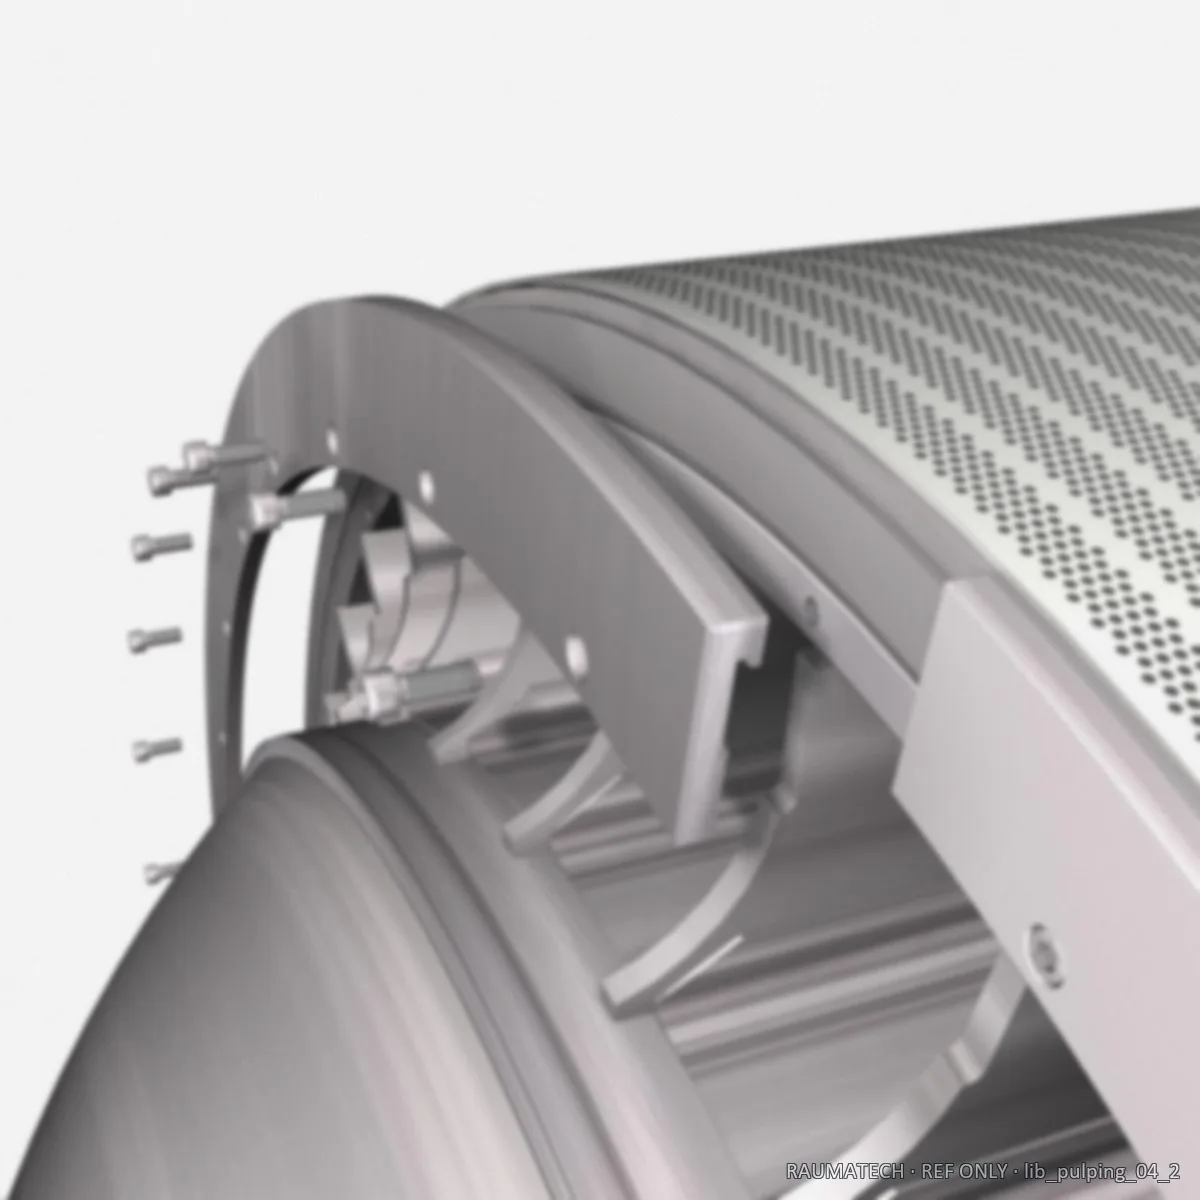
4 · 验收与交付
刮刀全长贴合辊面、未强行压靠;压区 A-nip 调整至工况值;端封无泄漏;轴承润滑良好、温升正常;滤液无异常带纤维;试运转运行平稳。 本文档为五类制浆设备的维修工艺汇总 · 工序照片为现场实拍