覆盖木片计量器 / 高压进料器 / 顶部分离器 / 出料装置
工况高温高压碱性蒸煮
关键间隙计量轮 1.0 mm / 刮板 45 mm
1 · 设备概览
| 设备功能 | 木片白液连续蒸煮,脱除木质素 |
| 流程 | 木片计量→汽蒸→低压进料→高压进料→蒸煮→出料 |
| 高压进料器 | 转子锥面配合,每槽轴向调 0.2 mm |
| 计量轮间隙 | 轮端与壳体 1.0 mm;刮板壁与轮 45 mm |
2 · 维修工艺流程
到厂检查清洁后测计量轮端间隙、刮板壁间隙;记录高压转子轴向位置。
高压转子调整抬起锁销,手轮/电动将转子轴向进给,约每周两次、每槽 0.2 mm,按电机负荷/泵压校准。
拆卸计量轮拆检查盖、驱动侧端盖,双滑轮吊出计量轮;拆两端轴承。
清洗检测压缩空气/水清洁轮体;检查轮体、刮板壁磨损与腐蚀。
锥面修复高压转子锥面磨损区堆焊,机加工恢复锥度与配合。
轴承更换轴承检查/更换,按润滑表加注润滑脂。
填料函更换填料函填料,检查接液盘与泄漏。
出料装置锥体/刮刀磨损检查,修复或更换;轴承对中。
回装吊回计量轮、装端盖与轴承;齿轮箱联轴节对中。
试运转点动、升速;复测振动、间隙与泄漏;记录调整台账。
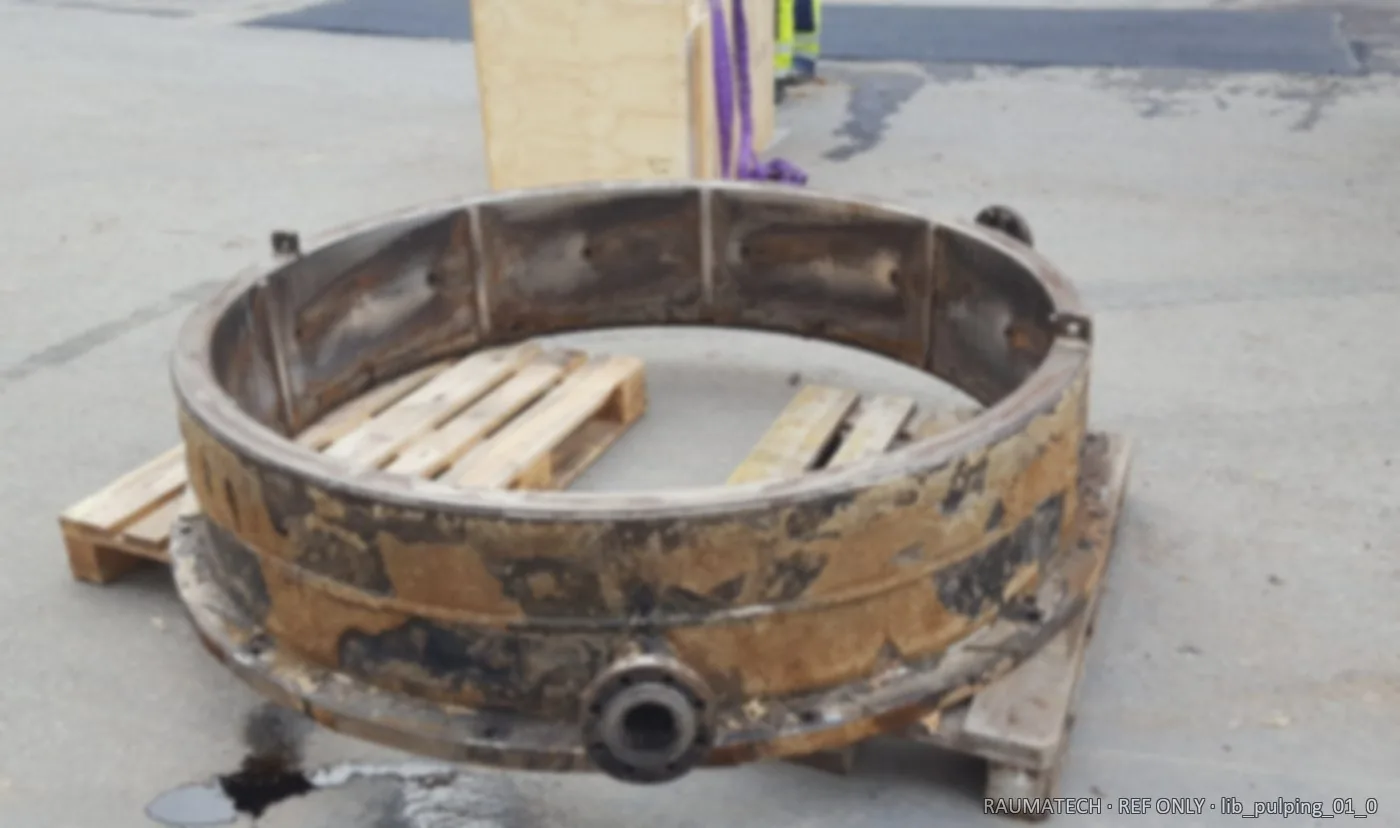
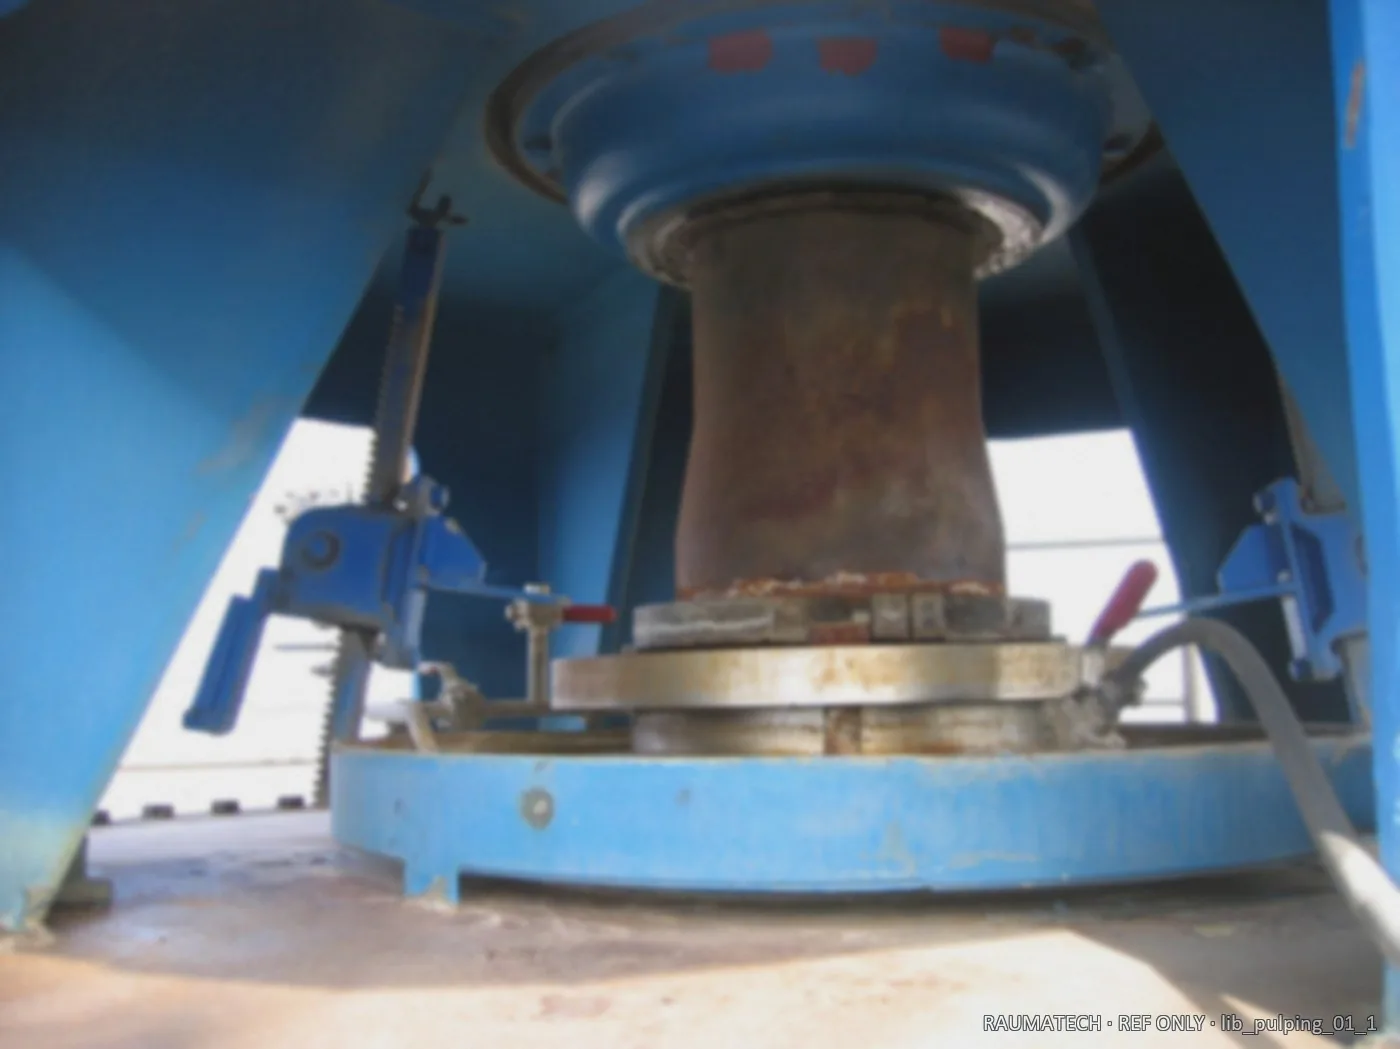
3 · 关键工序照片
4 · 验收与交付
计量轮端间隙 ≤1.0 mm、刮板壁间隙约 45 mm;高压转子锥面配合、轴向调整到位;填料函无泄漏;轴承振动 SPM 值正常;筛板/锥体磨损修复;试运转记录与调整台账齐全。