功能浆料上网布浆
关键件唇板 / 围裙板 / 上唇板机构
典型工期8–72 小时
1 · 设备概览
| 设备功能 | 将浆料均匀分布到网部,控制横向定量与纤维取向 |
| 工作原理 | 浆流经布浆器、湍流发生器后由唇板喷射上网 |
| 关键调节 | 唇板开口、上唇板水平/垂直位置、稀释水 |
| 核心精度 | 唇板端部间隙 0.20–0.25 mm |
2 · 维修工艺流程
到厂检查清洁后逐件目视检查围裙板前缘、唇板、流面;前缘摄像头/USB 显微镜放大检查。
唇板开口测量开口开至 15 mm,用专用测量臂与百分表逐调节杆测偏差,记录剖面。
上唇板机构检测水平/垂直运动齿轮背隙测试(气动垫+百分表),限位开关检查。
唇板更换新唇板提前 24 h 恒温;拆压板/弹簧/调节杆,清洁螺纹,涂硅脂,回装。
围裙板修复专用液压工具校直弯曲部位;研磨前缘恢复型线;深损伤补焊后研磨。
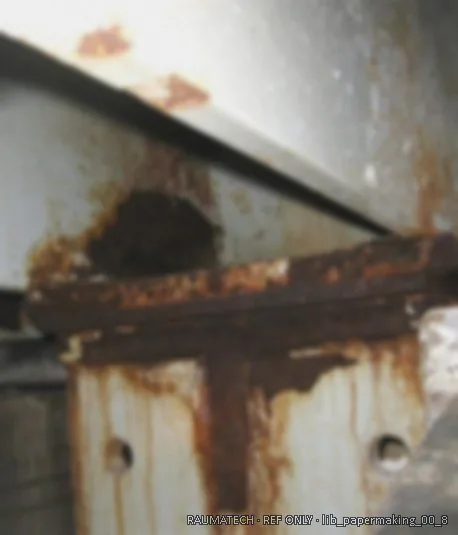
腐蚀修复支架更换为不锈钢;干冰喷砂除蚀;补涂底漆面漆。
流面处理流面研磨抛光;可涂覆低表面能涂层,减少挂浆、延长清洗周期。
对中调整复测水平度与对胸辊平行度;调整上唇板相对围裙板平行度。
唇板归零逐调节杆将百分表调零,相邻调节杆读数差 ≤0.2 mm 防永久变形。
复测交付复量唇板开口剖面、端部间隙;确认唇道内无残留润滑脂;记录交付。
3 · 关键工序照片
4 · 验收与交付
唇板端部间隙 0.20–0.25 mm;相邻调节杆读数差 ≤0.2 mm;围裙板前缘型线恢复、平面度合格;框架锈蚀清除并涂装;对中与平行度复测合格;唇道内无残留润滑脂;横向定量 2σ 明显改善。