对象烘缸 / 扬克缸表面(镜面研磨、热喷涂涂层、补丁修复)
1 · 设备概览
| 功能 | 恢复缸面圆度、粗糙度与表面质量 |
| 工艺 | 镜面研磨 / 热喷涂涂层 / 局部补丁修复 |
| 典型缺陷 | 振纹、条纹、划伤、微焊斑点、涂层剥落 |
| 涂层 | 无铬热喷涂涂层 |
2 · 维修工艺流程
清洁记录表面清洁,标记振纹/条纹位置与范围。
测量粗糙度、圆度、跳动测量并记录。
刀架修整研磨刀架与砂轮修整对中。
磨削分级磨削去除损伤层,控制切深与进给。
微焊打磨微焊斑点局部打磨去除。
补丁修复局部补焊/打磨修复损伤区。
表面粗化热喷涂前表面粗化处理。
热喷涂无铬热喷涂涂层施工。
精加工涂层精加工/抛光至镜面。
终检粗糙度/外观/涂层厚度复核。
3 · 关键工序照片
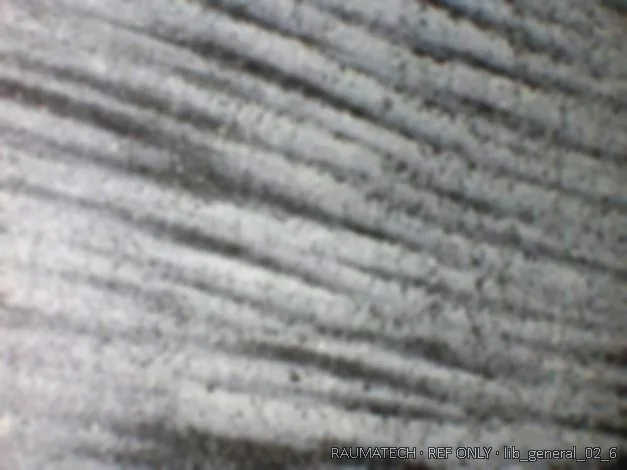
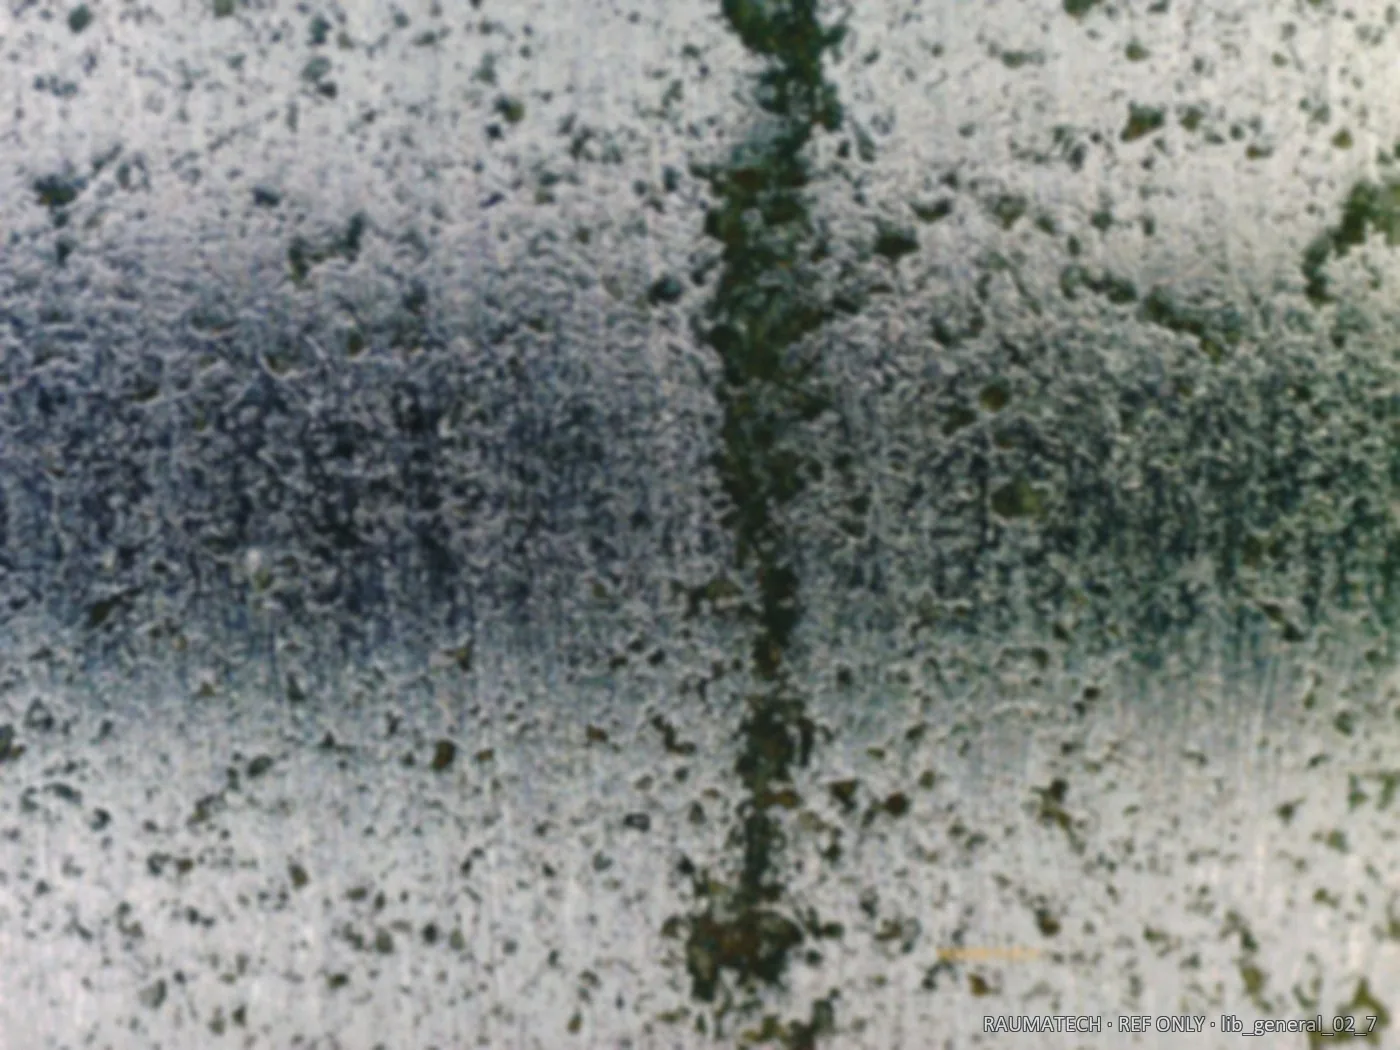
4 · 验收与交付
振纹/条纹/划伤消除;粗糙度与圆度达标;热喷涂涂层结合良好、无漏喷/剥落;镜面度符合要求。