对象木片筛
配套分体刀夹
方案方案一 修复 / 方案二 更换
涂装交通蓝 RAL 5017
1 · 设备概览
| 主要损坏件 | 件 7(筛面)、件 29、支腿梁×2 |
| 焊材 | ASME P No.1 焊条 |
| 可选工艺 | 喷砂 SA 2.5 + 底漆 50 μm + 面漆 75 μm |
| 禁止事项 | 禁止火焰切割,必须砂轮切割 |
| 2 | 修复方案(一) |
2 · 维修工艺流程
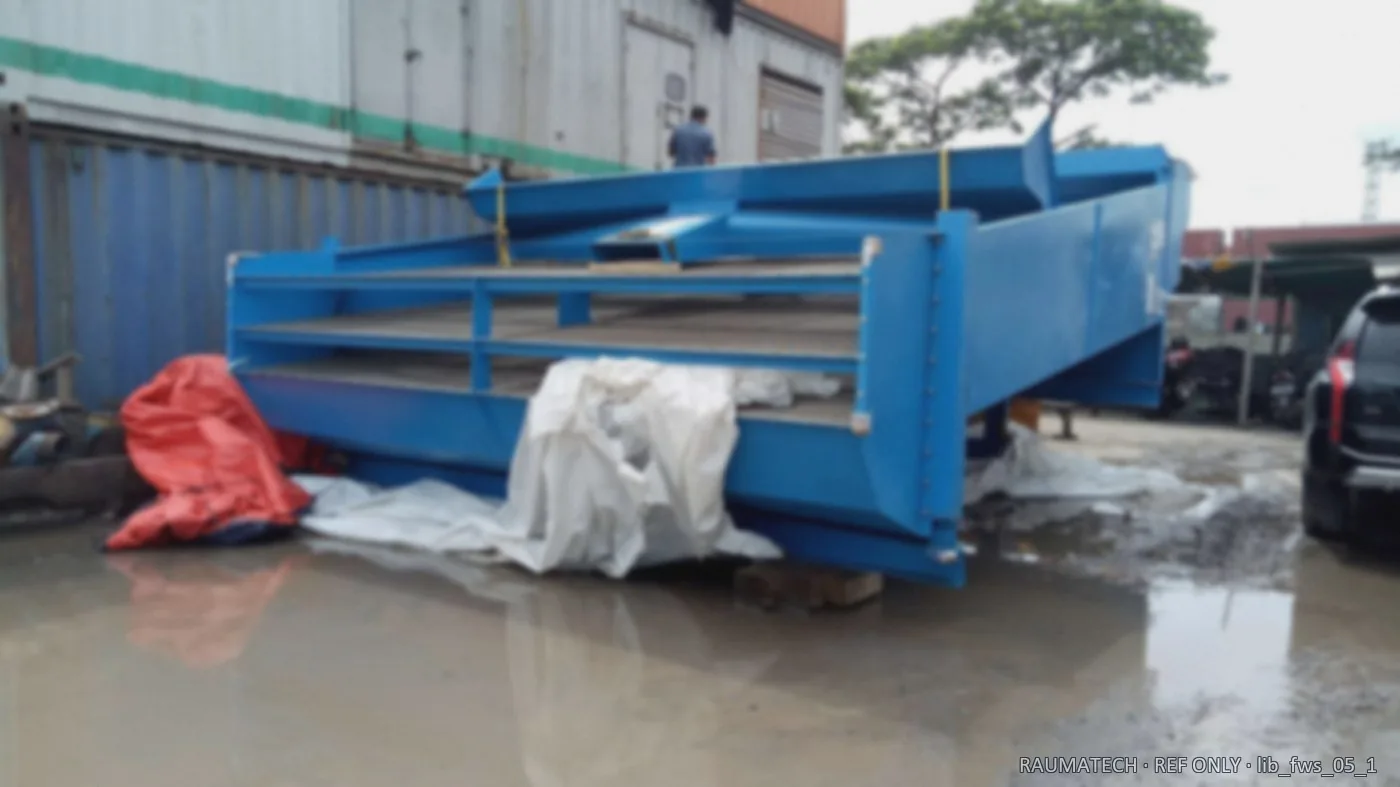
件 7 修复在件 13/14 连接处砂轮切割(禁止火焰切割);滚压/压机整形(禁止手工锤击整形,影响外观);焊回件 13/14。
件 7 涂装补涂件 7 与焊缝区;可选喷砂 SA 2.5、底漆 50 μm、面漆 75 μm。
件 29 修复拆卸件 29(2 件);压机或液压千斤顶整形;回装并紧固。
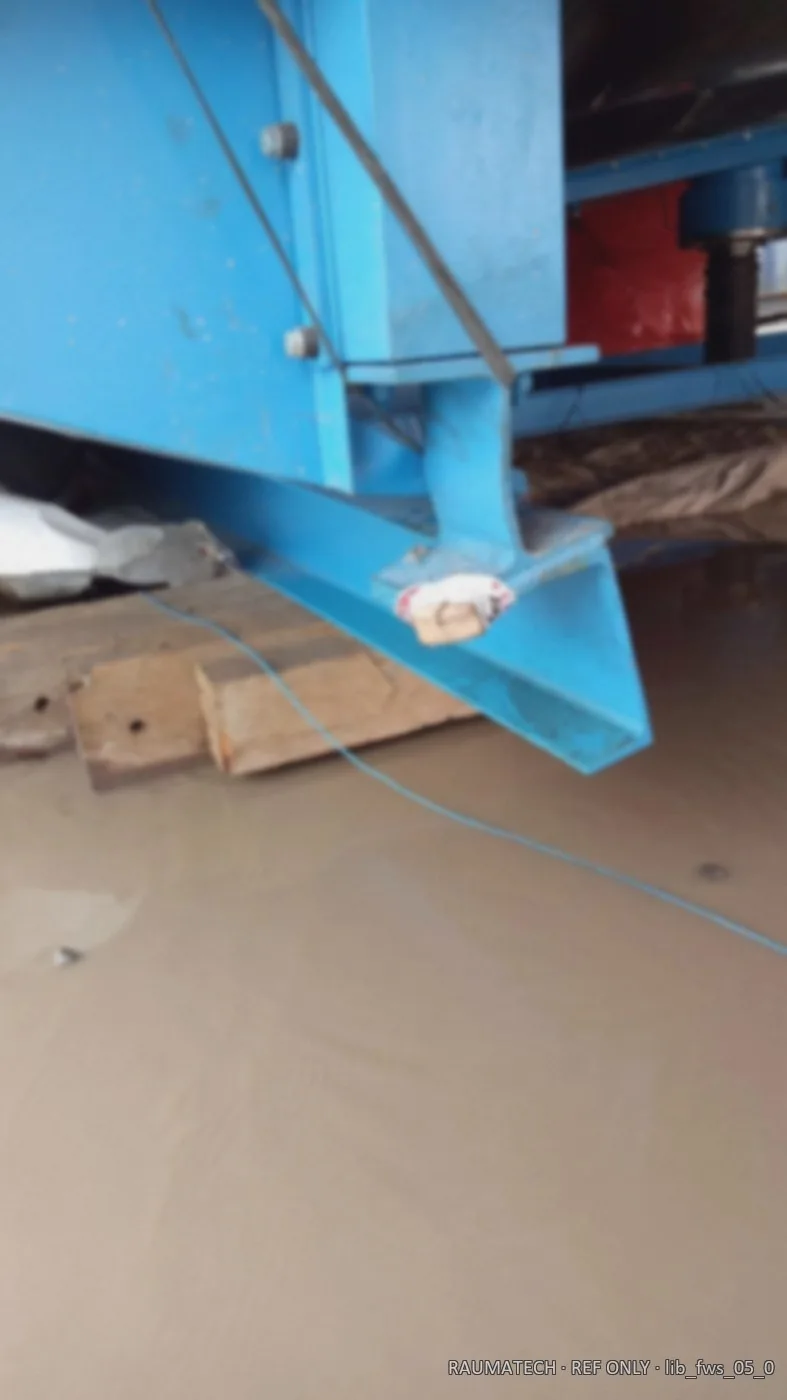
支腿梁修复左/右支腿梁冷修或加热热修;清理补漆。
装卸发运厂内卸车与装车,按运输要求发运。
3 · 关键工序照片
4 · 验收与交付
按选定方案(修复或更换)完成件 7/29 与支腿梁处理;焊缝用 ASME P No.1 焊条;涂装交通蓝 RAL 5017(待确认);测量记录完整,具备发运条件。
方案二 · 更换方案
| 件 7 换新 | 砂轮切割后新制件 7(材料 SA/A36 或 SS41),喷砂 SA 2.5,底漆 50 μm,焊回件 13/14,面漆 75 μm。 |
| 件 29 换新 | 拆卸后新制 2 件(铝材;如有不锈钢库存则提案替换),回装紧固。 |
| 支腿梁 | 同方案一:冷修/热修后清理补漆。 |