1 · 设备概览
2 · 维修工艺流程
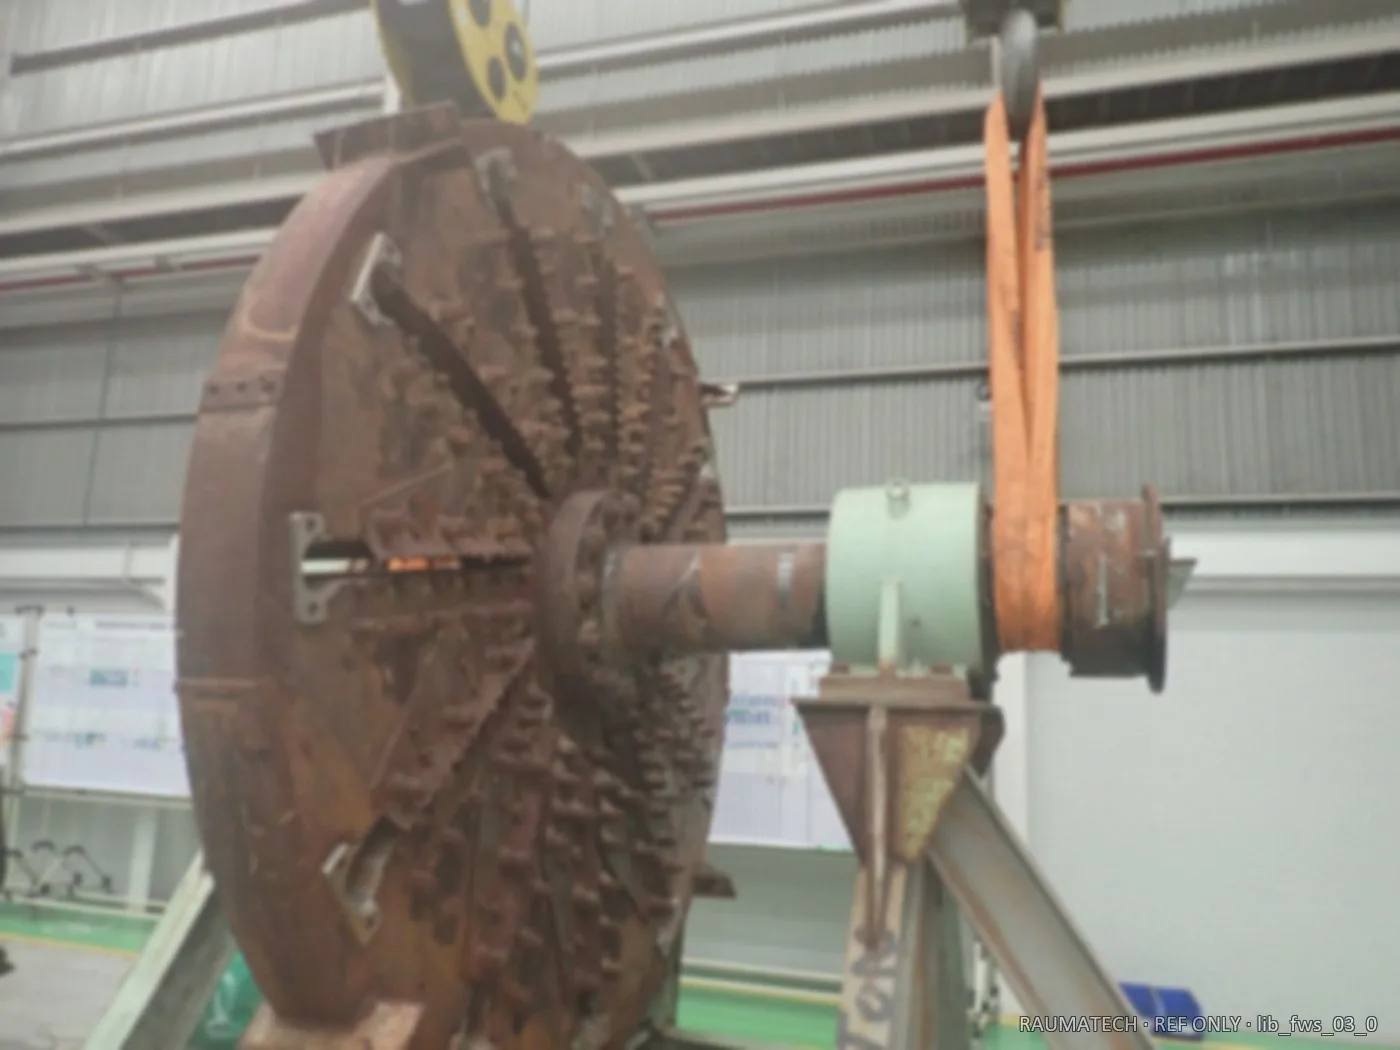
到厂检查识别盘体编号,记录运输与车间状态。
拆卸拆卸半联轴器、磨损板、翼、刀、断屑器、槽端。
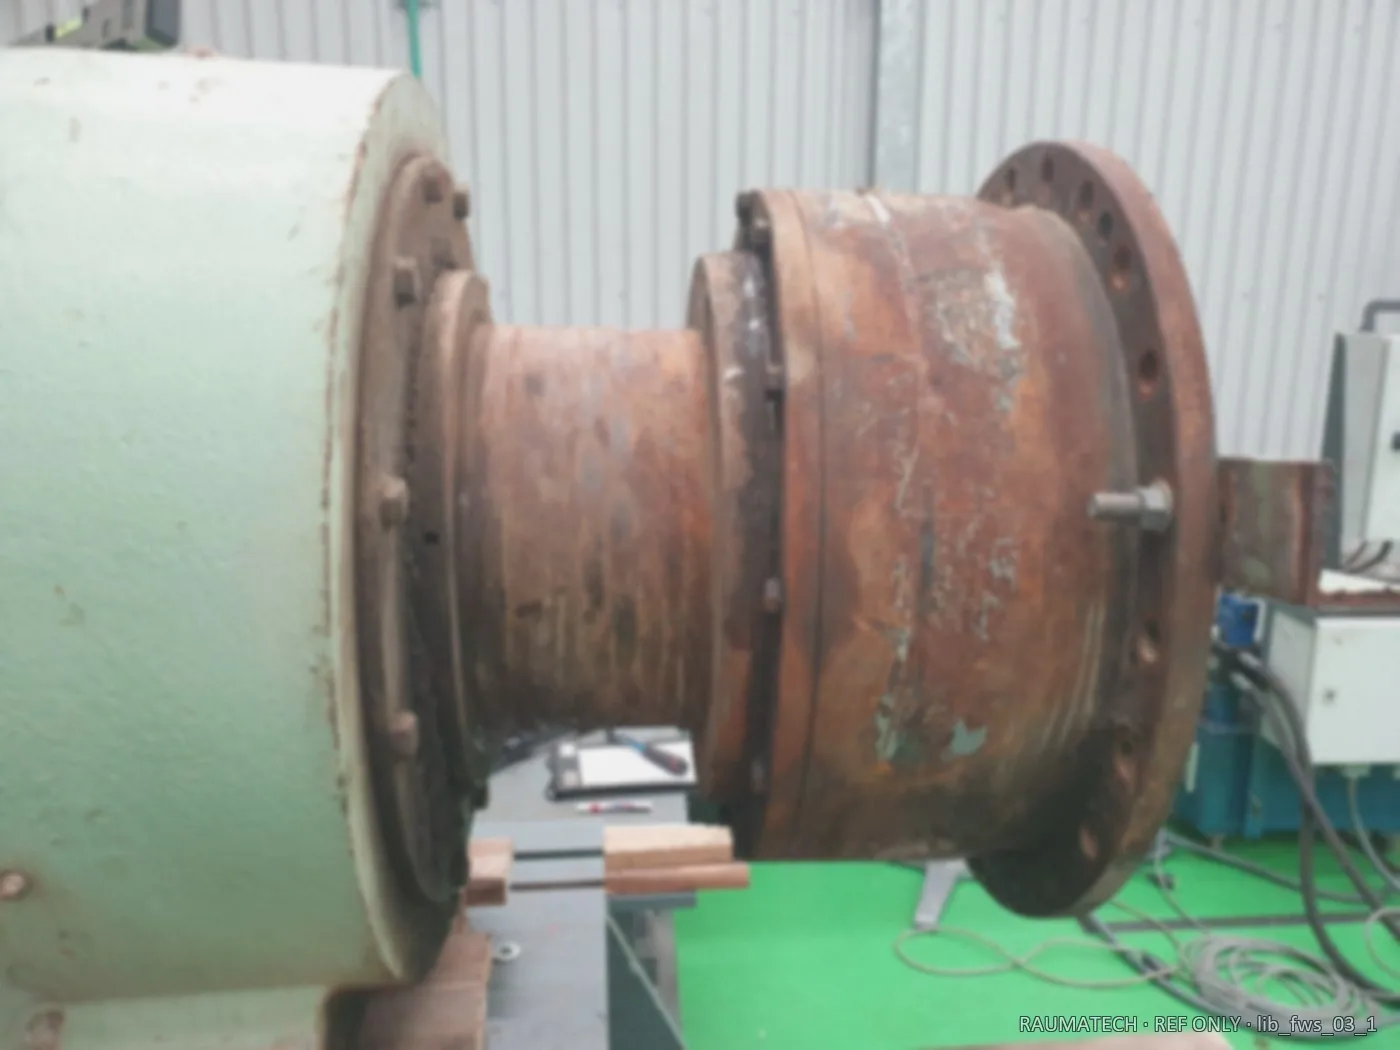
NDT 检测盘面、轴颈与承载焊缝渗透/超声检测,排除严重损伤。
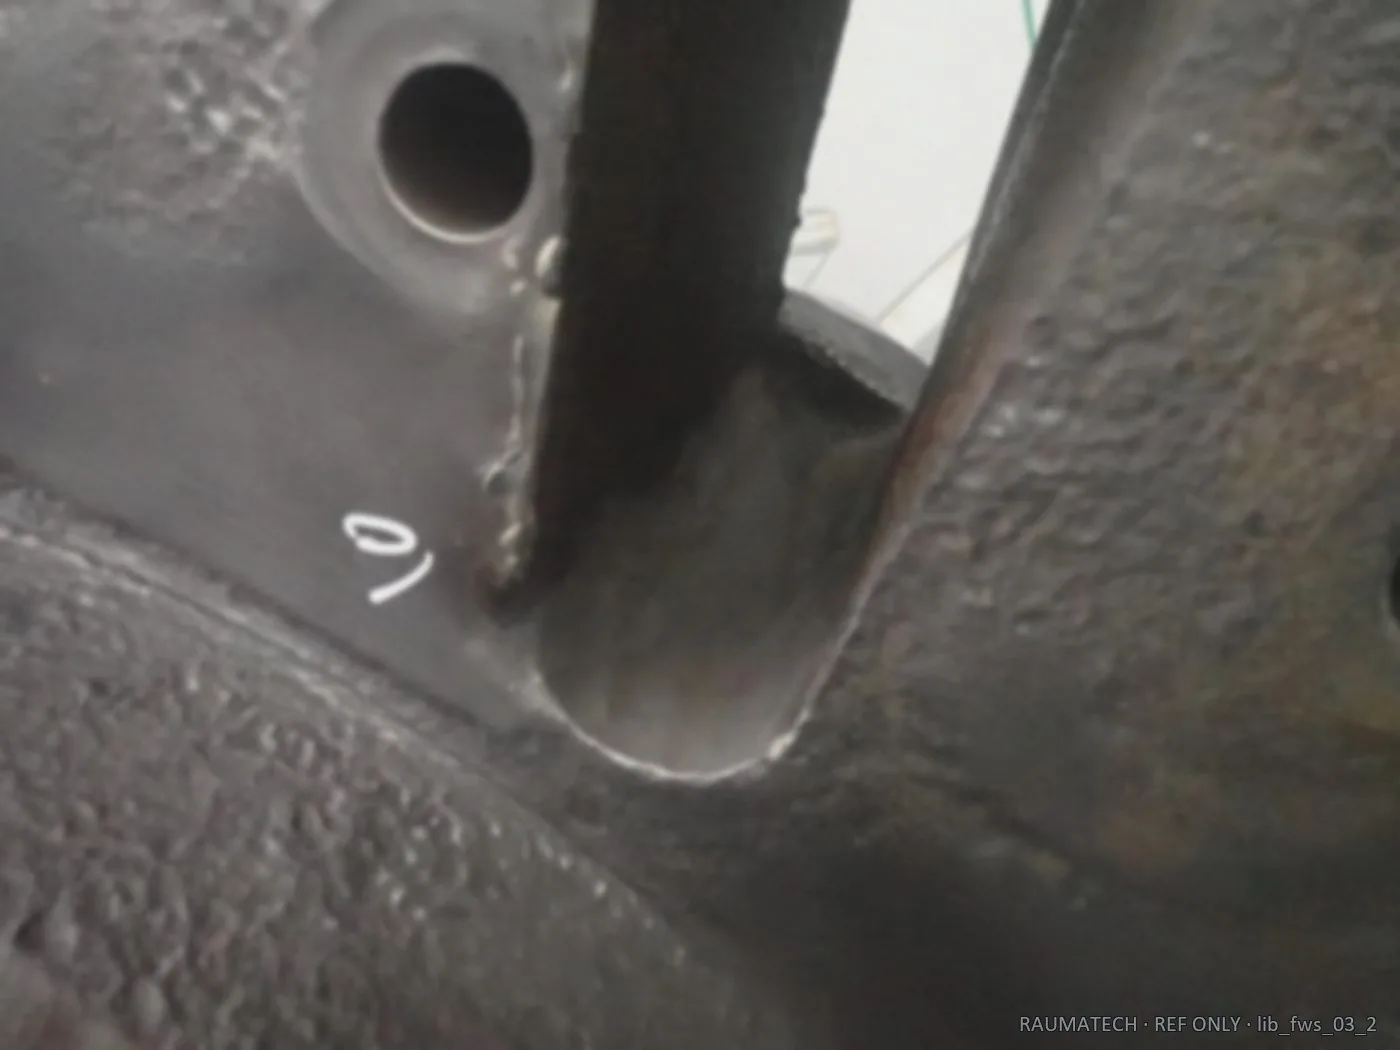
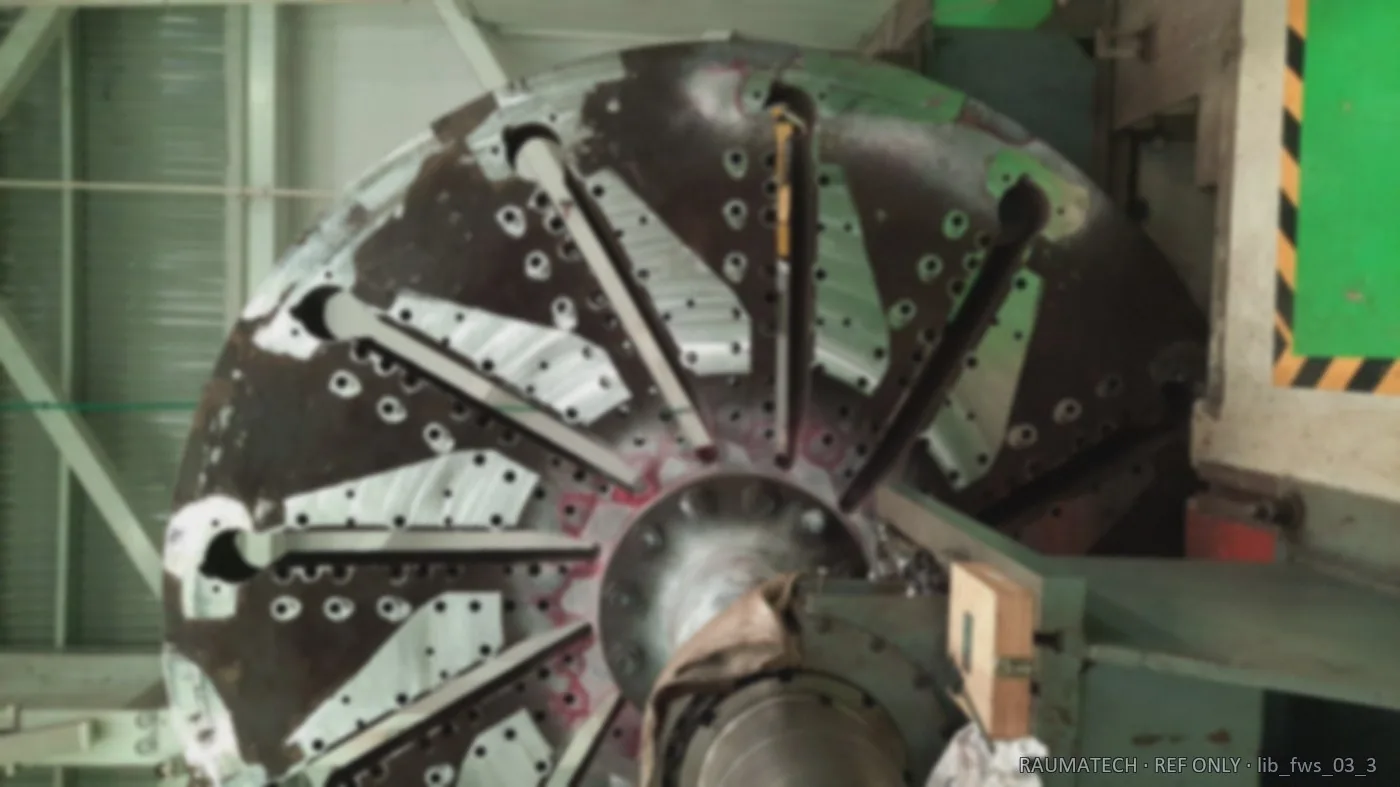
机加工盘面精加工恢复厚度(215.95→220 mm 标准),槽宽/槽深/孔位按图纸恢复。
堆焊修复孔磨损、咬边、槽端与轴颈沟槽堆焊补焊。
装配轴承座、轴承、半联轴器、翼、刀、断屑器、磨损板与槽端装配。
扭矩与终检螺栓扭矩校核、测量复核、终检记录。
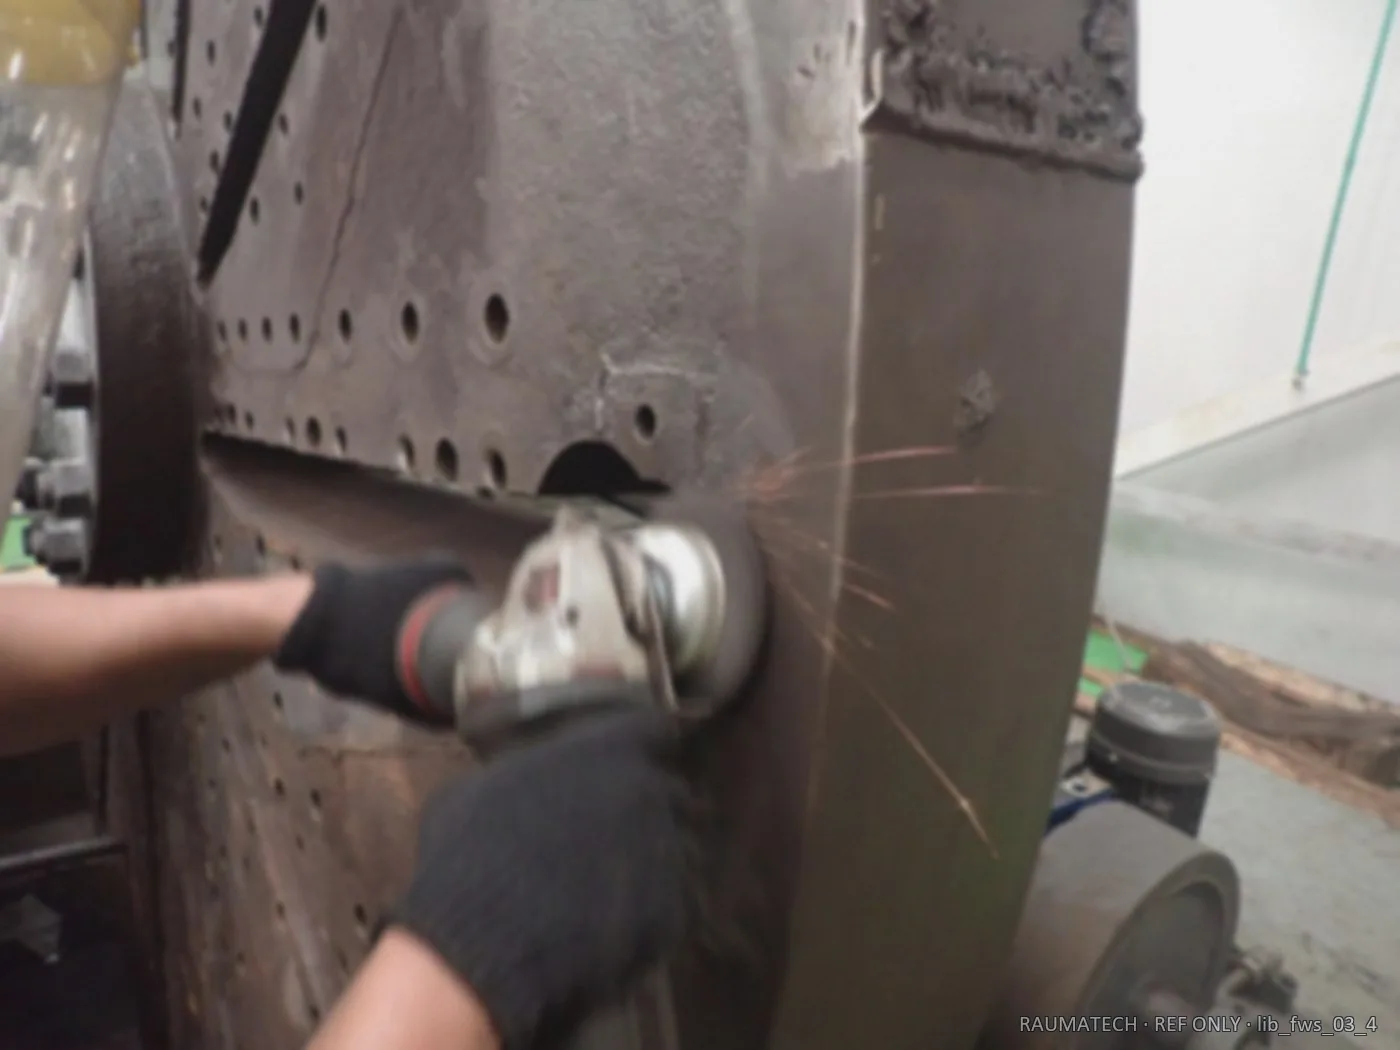
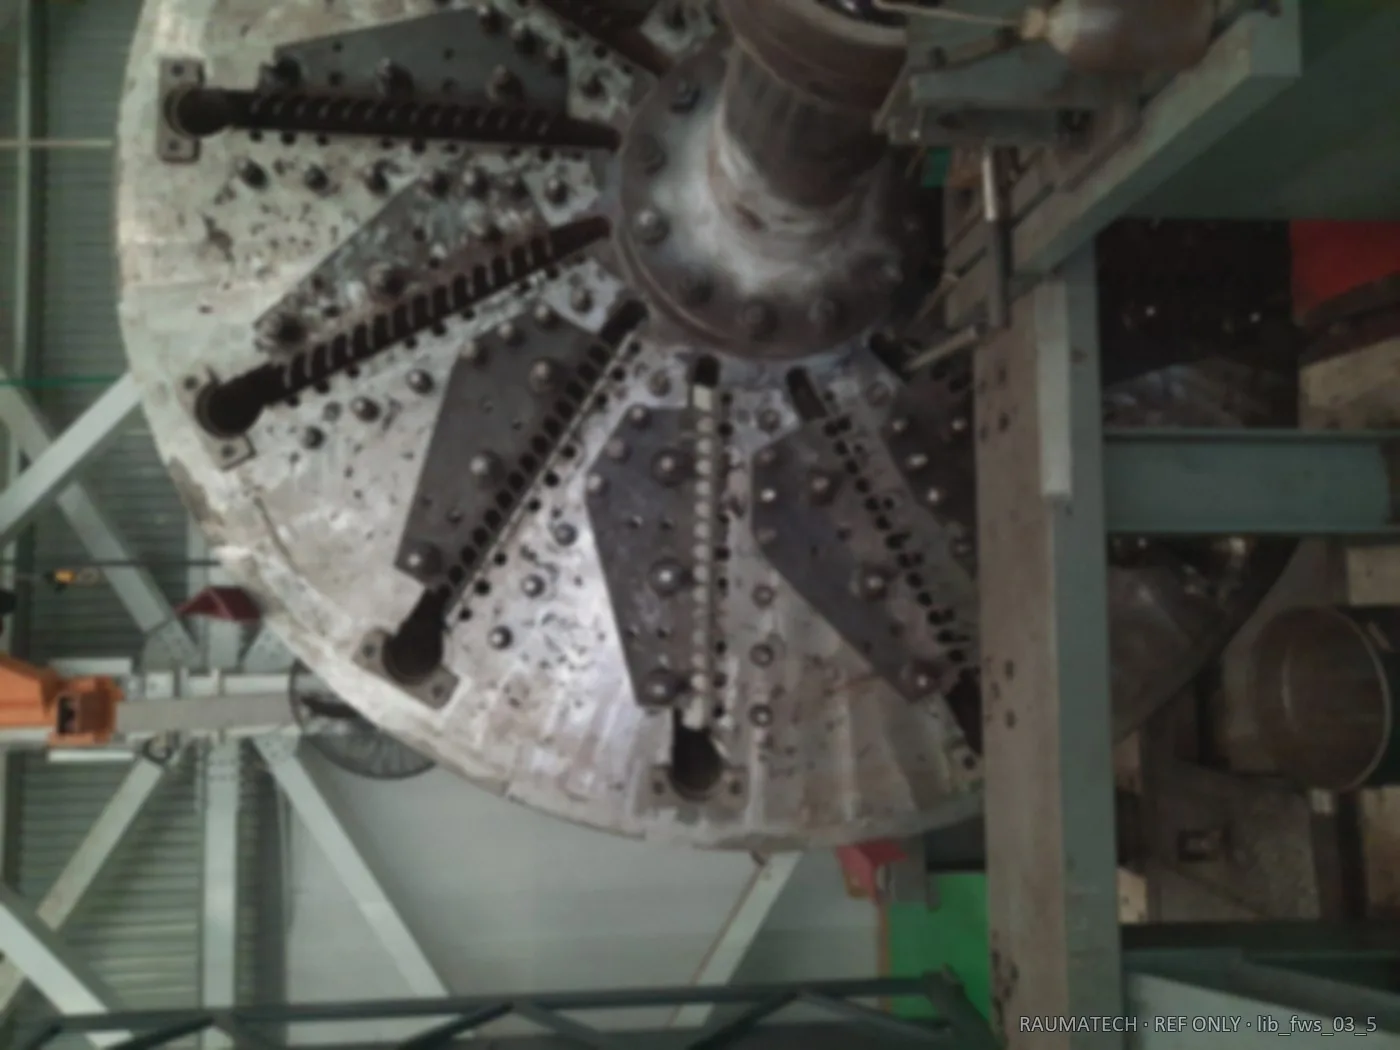
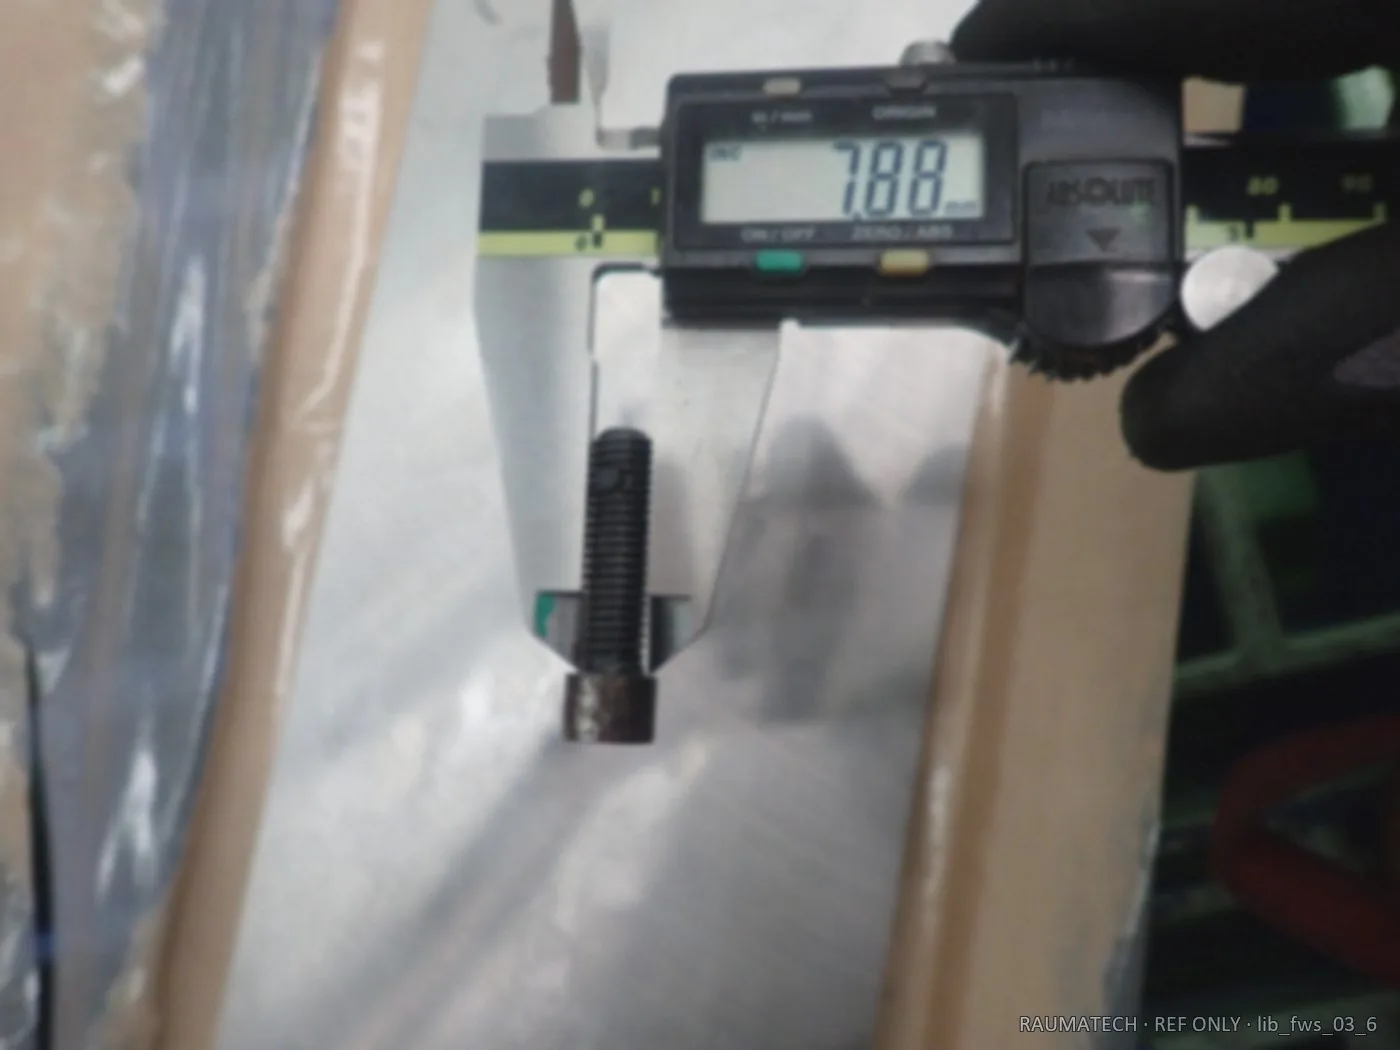
3 · 关键工序照片
4 · 验收与交付
NDT 无严重缺陷;盘厚与槽尺寸机加工恢复至图纸标准;新磨损板/断屑器/翼/刀/槽端装配完成;轴承座与轴颈修复后按 H8 配合;扭矩校核与终检记录齐全。 说明:标准尺寸来源为图纸与产品库削片机盘修复范围(含渗透检测、换新式夹紧条、削片槽衬、刮刀、轴承等)。